СОКРАЩЕНИЕ СРОКОВ ТЕХНИЧЕСКОЙ ПОДГОТОВКИ ПРОИЗВОДСТВА
Таганрог является местом базирования опытно-конструкторского морского самолетостроения.
В свете тенденции сегодняшнего дня мы решили использовать свои силы в эскизном проекте легкого гидросамолета.
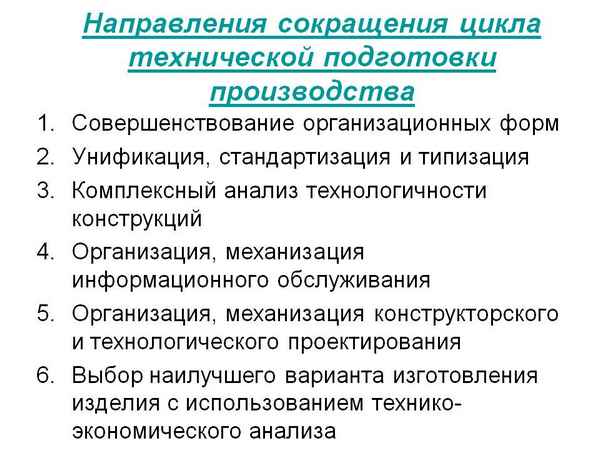
Целью нашей разработки явилось сокращение сроков технической подготовки производства.
В качестве предполагаемых прототипов было рассмотрено несколько типов самолетов, как отечественных разработчиков, так и зарубежных. Анализ конструктивного совершенства всех рассмотренных самолетов позволяет выявить уровень, на котором должны находиться параметры проектируемого самолета, что позволяет приблизить проект к лучшим образцам своего класса.
Наш выбор - самолет-прототип Бе-103.
Самолет-амфибия Бе-103 предназначен для широкого круга задач и, прежде всего, грузопассажирских перевозок, оказания срочной медицинской помощи, противопожарного надзора, патрулирования, экологического контроля акваторий.
Амфибийные качества Бе-103 обеспечивают его широкое использование в различных районах, имеющих большое количество рек, озер, водохранилищ, труднодоступных для других видов трaнcпорта, что очень актуально для России в настоящее время.
В процессе создания летательного аппарата работы условно можно разбить на три этапа.
Первый этап - разработка аванпроекта- по заданным тактико-техническим требованиям проводятся теоретические расчеты, необходимые для выявления облика самолета, его конфигурации, аэродинамические хаpaктеристики, определяются основные размеры, примерная масса, требуемые материалы.
Второй этап - разработка эскизного проекта. На этом этапе дается более глубокая разработка конструкции агрегатов, технологических и конструктивных разъемов, компоновки самолета в целом.
Здесь были проведены подробные проектировочные расчеты и дана оценка, необходимая для принятия решения о дальнейшей разработке проекта и его реализации.
Третий этап - рабочее проектирование - разработка комплекта рабочих чертежей на все агрегаты самолета и их элементы, а также комплекта технической документации (технологической, эксплуатационной и т.д.), необходимой для изготовления, сборки, монтажа как отдельных агрегатов и систем, так и самолета в целом.
На этом этапе конструктор должен выбрать оптимальный способ изготовления деталей, спроектировать детали, изготавливаемые различными технологическими методами, делать проектировочные расчеты и точно определить массу конструкции.
Техническая подготовка производства состоит из конструкторской и технологической, выполняемых последовательно.
Мы же, следуя цели нашей разработки, совместили конструкторский и технологический этапы технической подготовки.
На первом этапе конструкторской подготовки мы произвели предварительные изыскания, выбрали схему самолета и тип двигателя, определили основные параметры самолета, его взлетную массу, основные летно-технические хаpaктеристики, выбрали конструктивно-силовую компоновку самолета и его агрегатов.
Отдельным агрегатом для более подробной разработки мы выбрали крыло, т.к. оно является важнейшей частью любого самолета и, в основном, служит для создания подъемной силы, которая требуется для преодоления силы тяжести самолета на всех режимах полета и используется также для маневров.
Кроме того, крыло обеспечивает поперечную устойчивость т управляемость.
Были определены геометрические параметры крыла, разработана конструктивно-силовая схема (КСС), определены нагрузки и расчет сечений на прочность.
В нашем случае, применительно к условиям эксплуатации, наиболее рациональным может быть применение низкорасположенного крыла с наплывом с использованием средств механизации, что значительно улучшает взлетно-посадочные хаpaктеристики самолета.
Проектируемый самолет имеет схему шасси с носовым колесом, два других колеса располагаются на крыльях.
Для реализации нашей основной задачи - сокращение сроков технической подготовки - мы рассмотрели конкретный случай - внедрение нового конструктивного элемента в конструкцию передней стойки шасси, отвечающего условиям технологичности изготовления изделия уже на этапе конструкторской подготовки.
Т.е. на заключительном этапе конструкторской подготовки конструктор совместно с технологом должен выбрать оптимальный способ изготовления деталей различными технологическими методами, сделать проектировочные расчеты. Это позволит не только сократить сроки подготовки выпуска изделия в серийное производство, но и приведет к быстрейшему освоению новой техники, всестороннему совершенствованию технологии и организации производства при наименьших затратах материалов, минимальной себестоимости и высокой производительности труда.
Согласно техническому заданию параллельно разpaбатывали конструкцию самолета Бе-103 с использованием программы Unigraphics.
CAD/CAE/CAM Unigraphics - система высокого уровня, предназначенная для решения всего комплекса задач, стоящих пред инженерами на всех этапах создания сложных технических изделий.
Studio for Design - это возможность быстрого и точного отображения различных вариантов, не ограничивающая свободы действий дизайнера, это соединение промышленного дизайна и современных средств инженерного анализа в одном интегрированном пакете. Такое решение снимает вопросы совместимости и потери данных, не требует обучать будущих пользователей множеству прикладных
программ.
Программа Unigraphics позволила выявить ошибки, которые не были видны при 2-х мерном проектировании в конструкторской документации и позволила представить летательный аппарат в 3-х мерном изображении.
Для разработки конструкции детали были изучены условия, принцип работы, служебное назначение детали, проведен анализ технологичности конструкции детали и целесообразности перевода ее обработки на станки с числовым программным управлением (ЧПУ).
Для этой цели были произведены анализ технологического процесса базового предприятия, технико-экономическая оценка выбора метода получения заготовки, проектирование маршрутного технологического процесса детали, расчет припусков аналитическим и табличным методом, расчет режимов резания для двух разнохаpaктерных операций или переходов, определены нормы времени для операций, выполненных на станках с ручным управлением и операций, выполненных на станках с ЧПУ.
Для изготовления детали на станках с ЧПУ был произведен расчет и кодирование программ на заданные операции на основе карты наладки на данную операцию и построения траектории движения инструмента по переходам.
В процессе отладки и внедрения программы были и устранены некоторые ошибки на различных стадиях внедрения.
Например, технологическая ошибка, связанная с непрерывным выбором режущего инструмента, режимов резания. Вследствие этого было спроектировано и изготовлено приспособление, предназначенное для установки и закрепления детали на фрезерной операции. Полученное приспособление обеспечило надежное и точное базирование заготовки (параллельность оси детали с осью радиусного паза, требования к соосности, перпендикулярности и др.) и надежного закрепления детали (силы резания не должны вырывать и проворачивать деталь в процессе обработки). Был произведен расчет экономической целесообразности внедрения приспособления.
На основании принятых конструкторских и технологических решений были произведены расчеты по организации работы участка механической обработки спроектированной детали с заданной номенклатурой и программой выпуска. Для этого была уточнена номенклатура обpaбатываемых деталей на участке, расчет штучно-калькуляционного времени по всем операциям технологического процесса, определено потребное количество оборудования и численность наладчиков, расчет площадей и планировка оборудования, организация рабочих мест и их обслуживание, организация разработки управляющих программ.
И, наконец, были произведены технико-экономические расчеты проектируемого участка с определением себестоимости детали - представителя и экономической эффективности уточненного технологического процесса с применением станков с ЧПУ.
 Статья в формате PDF
111 KB...
31 10 2026 18:20:39
 Статья в формате PDF
252 KB...
30 10 2026 10:53:13
 Статья в формате PDF
125 KB...
29 10 2026 1:49:29
 Статья в формате PDF
91 KB...
28 10 2026 1:51:32
 Статья в формате PDF
484 KB...
27 10 2026 0:49:32
 Статья в формате PDF
110 KB...
26 10 2026 7:19:51
 Статья в формате PDF
123 KB...
25 10 2026 17:37:14
 Статья в формате PDF
291 KB...
24 10 2026 19:20:45

 Статья в формате PDF
263 KB...
22 10 2026 18:31:13
 Статья в формате PDF
242 KB...
21 10 2026 0:57:58
 Статья в формате PDF
468 KB...
20 10 2026 13:24:46
 Статья в формате PDF
261 KB...
19 10 2026 6:43:41
 Статья в формате PDF
120 KB...
18 10 2026 7:19:13
 Статья в формате PDF
90 KB...
17 10 2026 13:29:41
 Статья в формате PDF
318 KB...
16 10 2026 19:34:48
 Статья в формате PDF
132 KB...
15 10 2026 5:27:32
 Статья в формате PDF
137 KB...
14 10 2026 7:52:47
 Статья в формате PDF
115 KB...
13 10 2026 1:15:58
Статья в формате PDF 130 KB...
12 10 2026 2:14:35

 В статье описаны связи между общественными науками и математикой. Приведены рекомендации о преподавании математики для студентов-гуманитариев. Библиогр. 4 назв.
...
10 10 2026 4:12:43
 Статья в формате PDF
121 KB...
09 10 2026 14:30:49
 Статья в формате PDF
94 KB...
08 10 2026 8:53:54
 Статья в формате PDF
120 KB...
07 10 2026 13:52:46
 Статья в формате PDF
99 KB...
06 10 2026 10:26:24

 Статья в формате PDF
104 KB...
04 10 2026 14:41:10
 Статья в формате PDF
113 KB...
03 10 2026 23:29:58
 Работу вычисляют по формуле: dA=FdS или A=FS. Но эта формула применима только для силы вызывающей изменение кинетической энергии тела. Для других сил (трения, упругой деформации, центростремительных) работу нужно вычислять по формуле: , где - импульс силы.
...
02 10 2026 16:12:59
 Статья в формате PDF
330 KB...
30 09 2026 15:36:20
 Статья в формате PDF
505 KB...
29 09 2026 8:43:57
 Статья в формате PDF
263 KB...
28 09 2026 2:28:10
 Статья в формате PDF
407 KB...
27 09 2026 0:13:59
 Статья в формате PDF
263 KB...
26 09 2026 23:46:23
 Статья в формате PDF
135 KB...
24 09 2026 3:29:44
 Статья в формате PDF
127 KB...
23 09 2026 16:48:37
 Статья в формате PDF
100 KB...
22 09 2026 0:25:16
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::
