СПОСОБ ФОРМИРОВАНИЯ ОБЪЕМНОЙ ФОРМЫ ОБУВИ ПРИ АВТОМАТИЗИРОВАННОЙ СБОРКИ ДЕТАЛЕЙ

1 Таразский инновационно-гуманитарный университет Статья в формате PDF 463 KB 1. Баубеков С.Ж., Таукебаева К.С., Казахбаев С.З., Баубеков С.С.,Талипов А.Ж. Патент «Способ контурной обработки и устройство для его реализации» 2011/0326.1 от 01.04 2011г., 31.08.2011г. Исх.022048 Положительное. 2. Sabit D. Baubek Professor, Kunsulu S. Taukbaeva Ph.D. Innovative methods for designing automated machines // Materialy VIII Mezinfrodni vedecko-prakticka conference ‘Veda a technologie: Krok do budoucnoti-2012’ 27.02.2012-05.03.2012. – Praha. 2012, 43–46 р 7. 3. Патент РК № 23216 от 15.11.2010. Способ контурной обработки и получения формы заготовок обуви и устройство для его реализации. НПВ РК., опубл. от 27.04.2010, г. Алматы. Бюл. № 12. – 4 с: ил.
В статье авторы приводит описание нового способа и устройства для его реализаций, предназначенных для автоматизаций выполнения контурной операций при сборке деталей изделия легкой промышленности. Работа выполнена при финансирований АО «Фонд науки» по договору № 9 от 10.12.10 г.
Способ относится к легкой промышленности и может быть использовано в автоматизированных швейных машинах для выполнения контурных строчек и позволяет расширить их технологические возможности [1].
Технический результат достигается тем, что детали перемещается двумя рабочими инструментами, одним из которых являются ролики С (рис. 1), а вторым – игла В, причем игла расположена на перпендикуляре k–k к направлению перемещения детали роликами и скорость ее линейного перемещения (при отклонении) в несколько раз превышает скорость перемещения детали роликами (VB – линейная скорость перемещения детали иглой; VC – линейная скорость перемещения детали роликами; m–m – перпендикуляр к нормали; n–n – нормаль к контуру детали в точке А; k–k – горизонталь проведенная в точках контакта детали роликами С и иглой В или перпендикуляр к направлению перемещения детали роликами и скорость ее линейного перемещения; угол α – определяет место расположения упора А – по условиям обеспечения работоспособности предлагаемого устройства, упор располагается впереди иглы.α – определен в результате исследования и имеет величину от 7–21 градусов в зависимости от физического свойства материала обpaбатываемой детали [2]; – соотношение скоростей определяется исследованиями и выбирается в пределах 3–5).
Вследствие указанной разности скоростей, а также того, что ролики имеют фрикционный привод, перемещение детали сопровождается ее поворотом до расположенного в рабочей зоне упора А.
Рис. 1. Процесс контурной обработки и получение формы заготовок изделия (Патент РК № 23216 от 15.11.2010)
Способ сборки заключается в следующем. Нижняя деталь Д1 (рис. 2) укладывается на игольной пластине и её край совмещается с упором А1, а верхняя деталь Д2 – на разделительной пластинке, и её край совмещается с упором А2. Затем опускается верхний ролик (на рис. 2 – точка С), который прижимает верхнюю деталь Д2 к разделительной пластинке. Давление через разделительную пластинку передаётся на нижнюю деталь Д1, вследствие чего она прижимается к нижнему ролику. Перемещение деталей Д1 и Д2 осуществляется роликами и иглой, причем, величина перемещения детали нижним роликам в 3–5 раз больше, а величина перемещения верхней детали верхним роликам в 3–5 раз меньше, чем перемещения деталей иглой. Это достигается за счёт соответствующего расположения коромысла на валу механизма отклонения иглы и увеличения передаточного отношения зубчатой пары в цепи верхнего ролика. В результате деталь Д1 поворачивается вокруг мгновенного центра вращения Р1 по часовой стрелке, а деталь Д2 – вокруг центра Р2 в противоположенную сторону, что приводит к их соприкосновению с упорами А1 и А2. Силы давления деталей Д1 и Д2 на упоры А1 и А2 могут быть изменены путём регулирования предварительной деформации пружин тормозных устройств, создающих постоянные моменты сопротивления вращению роликов при разных величинах их проскальзывания. В результате выполняется контурная строчка на деталях, соединяемых внакладку, несовпадающих по контуру.
Новым в способе является то, предлагаемый способ позволяет сборки деталей несовпадающих по контуру. Здесь, контур обpaбатываемой детали является программой для работы способа, то есть механизм самонастраевается за счет гибкого средства.
Новым является то, в устройстве для осуществления способа для сборки привод верхнего ролика включает сменную зубчатую пару колеса, позволяющая при необходимости изменять передаточного отношения.
Таким образом, вследствие разных величин перемещения деталей иглой и роликами, наличия упоров, тормозных устройств, разделительной пластинки, уменьшения ширины нижнего ролика и изменения конструкции игольной пластины, а также возможность замены колес трaнcпортирующего верхнего ролика обеспечивается эквидистантность строчки краям обеих деталей, минимальный припуск на накладку при их сборке и пpeдoxpaняются от чрезмерной деформации края деталей [1,3].
Способ поясняется рис. 3, где представлена кинематическая схема устройства для сборки. Устройство содержит два ведущих непрерывно вращающихся ролика С1 и С2, иглу В, отклоняющуюся вдоль строчки и упор А (см. рис. 2). Привод нижнего ролика состоит из вала 1, зубчатых передач 2а, 2б и тормозного устройство 3 с регулировочной гайкой 4, как в рассмотренной выше машине. Однако здесь ролик 5 уменьшен по ширине до 2 мм и соответственно модифицирована игольная пластина, что позволяет уменьшить припуск нижней детали на накладку до 4 мм. При расположении челнока слева, а ролика справа от иглы припуск уменьшается до 2 мм.
Рис. 2. Процесс ориентации (Патент РК № 23216 от 15.11.2010)
Рис. 3. Кинематическая схема устройства (Патент РК № 23216 от 15.11.2010)
Привод верхнего ролика 6 включает зубчатую пару 7а, 7б колеса, которую при необходимости изменения передаточного отношения можно заменять и тормозное устройство 8, регулируемое гайкой 9. Наличие тормозных устройств 3 и 8, пpeдoxpaняет края деталей от излишней деформации; величины передаваемых роликами крутящих моментов регулируются путём изменения предварительной деформации пружин гайками 4 и 9 (рис. 3).
Таким образом, данный способ позволяет выполнить процесс сборки двух деталей несовпадающие по контуру, обеспечивая получить нужную объемную форму. Это позволяет сократить трудоемкую, дорогую операцию при сборке обуви.
Если учесть, что контуры деталей применяемых на производстве можно описать выше перечисленными контурами или их комбинациями, а способ обеспечивает постоянный контакт края детали на каждом шагу стежка, то контурная обработка детали, любого контура выполняется автоматически. С учетом того, что в легкой промышленности 60 % соединительные строчки прокладываются по краю деталей изделия, а известные автоматизированные машины дорогие (например, машина фирмы АВС (США) – по 70000$), нами разработанная автоматизированная машина на базе данного способа стоит 2000$. Поэтому выгода от данного способа и устройства для его выполнения очевидна.
Разработанная автоматизированная машина опробирована в производственных условиях и позволяет автоматизировать выполнения контурных строчек с формированием требуемую форму подноска обуви, повышается производительность труда и качества сборки.
 Статья в формате PDF
157 KB...
07 11 2026 22:25:44
 Статья в формате PDF
136 KB...
06 11 2026 3:39:25
 Статья в формате PDF
114 KB...
05 11 2026 18:57:47
 Статья в формате PDF
111 KB...
02 11 2026 17:26:26
 Статья в формате PDF
131 KB...
01 11 2026 5:39:53
 Статья в формате PDF
263 KB...
31 10 2026 15:16:11
 Статья в формате PDF
170 KB...
30 10 2026 19:11:56
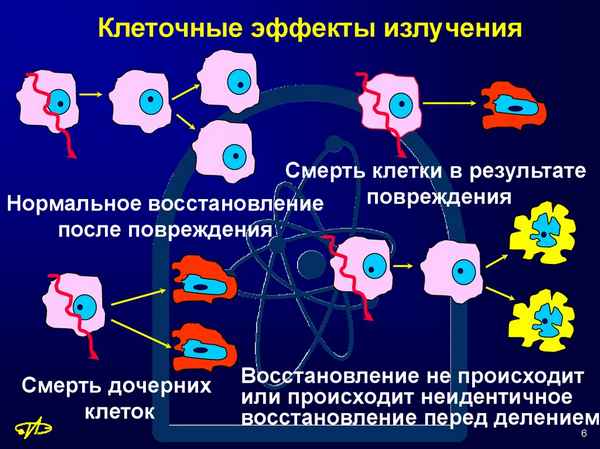 Представлен научный обзор литературных данных о репаративной регенерации соединительной ткани и возможного регуляторного влияния на этот процесс с помощью облучения рефлексогенных кожных зон электромагнитным излучением крайне высокочастотного и терагерцового диапазонов. Акцентируется внимание на значении нейровегетативного компонента в ходе адаптационных реакций соединительной ткани к повреждению с помощью современных стресс-лимитирующих реабилитационных технологий. Анализируются современные гипотезы предполагаемого механизма действия корригирующих методик на основе электромагнитных стимулов крайне высокочастотного и терагерцового диапазонов на процессы межклеточных нейроиммунноэндокринных взаимодействий. Обосновывается необходимость дальнейших экспериментальных исследований на клеточном уровне in vitro для подбора оптимальных параметров воздействия с целью регуляции пролиферативной и функциональной клеточной активности и разработки новых приборов с шумовым диапазоном излучения.
...
29 10 2026 16:45:18
 Статья в формате PDF
102 KB...
28 10 2026 8:53:23
 Статья в формате PDF
112 KB...
27 10 2026 1:26:56

 Статья в формате PDF
242 KB...
25 10 2026 2:47:30
 Представлен четырехмерный мир без фактора времени с предопределенностью событий и явлений в вечности.
...
24 10 2026 12:41:55

 Статья в формате PDF
101 KB...
21 10 2026 8:37:12
 Статья в формате PDF
109 KB...
20 10 2026 12:14:43

 Статья в формате PDF
192 KB...
18 10 2026 15:14:37
 Статья в формате PDF
124 KB...
17 10 2026 17:24:24
 В работе проводились исследования 129 больных в возрасте от 1 месяца до 14 лет. У 68 (52,7 %) детей был диагностирован сальмонеллез еnteritidis, а у 61 (47,3 %) – сальмонеллез typhimurium. В ходе исследования проведена оценка клинической эффективности антибиотикотерапии с определением чувствительности к антимикробным препаратам. Выявлено, устойчивость клафорана к действию большинства бета-лактамаз, определена его клиническая эффективность в терапии тяжелых форм сальмонеллеза еnteritidis. Подтверждена не высокая эффективность монотерапии ципрофлоксацином. Рекомендована коррекция лечения путем использования комбинации препаратов – ципрофлоксацин + меронем.
...
16 10 2026 10:17:33

 Статья в формате PDF
136 KB...
14 10 2026 21:50:14
 Статья в формате PDF
112 KB...
13 10 2026 17:39:27
 Статья в формате PDF
273 KB...
12 10 2026 2:51:45
 Статья в формате PDF
271 KB...
11 10 2026 20:57:50
 Статья в формате PDF
107 KB...
09 10 2026 13:51:48
 Статья в формате PDF
250 KB...
06 10 2026 10:51:39
 Статья в формате PDF
117 KB...
05 10 2026 14:34:55
Статья в формате PDF 127 KB...
04 10 2026 17:46:28
 Статья в формате PDF
131 KB...
03 10 2026 6:55:37

 Статья в формате PDF
138 KB...
01 10 2026 6:10:15

 Статья в формате PDF
313 KB...
29 09 2026 22:12:44
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::