СКОРОСТНОЕ ФОРМООБРАЗОВАНИЕ МЕТАЛЛА

Пластическое формирование металла на скоростных молотах осуществляется в результате соударения двух рабочих тел. В отличие от обычных шаботных молотов у высокоскоростных разгоняются обе соударяющиеся массы, получая кинетическую энергию от воздействия сжатого газоазота или воздуха, а скорость соударения их составляет от 20 до 30 м/с. Соударяющиеся массы высокоскоростных молотов представляют почти изолированную систему и поэтому при штамповке не вызывают сильных вибраций грунта и соседних сооружений.
Вследствие большой скорости перемещения частиц деформируемого металла происходит значительное повышение температуры, что выражается в лучшем заполнении штампов, тонких ребер и повышает пластичность трудно дифференцируемых металлов. В конструкциях бесшаботных скоростных молотов, как правило, соударяющиеся массы расположены в сравнительно коротких телах, что способствует гашению ударных волн, которые могут возникать при жестких ударах. Большое количество кинетической энергии при сравнительно небольших размерах молотов и рабочего прострaнcтва позволяет осуществлять пластическое формообразование за один удар. Это уменьшает время соприкосновения горячего металла со штампом и при наличии быстродействующей системы выталкивания повышает стойкость инструмента.
Наличие выталкивателей дает возможность уменьшения ковочных уклонов и, следовательно, позволяет приблизить форму заготовки к форме готовых изделий. С целью устранения ударных волн штамповка на высокоскоростных молотах осуществляется с большим перемещением металла за один удар. Из-за малых размеров рабочего прострaнcтва на высокоскоростных молотах штамповка в многоручьевых штампах затруднена.
Рис. 1. Штамповка фланца
Опыт применения высокоскоростных молотов показывает, что оказываются наиболее эффективными при штамповке сравнительно малогабаритных поковок, в том числе с тонкими ребрами из малопластичных металлов, чувствительных к охлаждению. Штамповка таких поковок производится за один удар, иногда с небольшой предварительной подготовкой на вспомогательном оборудовании. Внедрение этого метода в промышленность позволяет уменьшить расход металла на 10-60%, сократить трудоемкость дальнейшей механической обработки на 70% и снизить себестоимость продукции на 50%.
Некоторые зарубежные фирмы используют этот метод для производства весьма сложных поковок (рис. 1). Круг конфигурирующий штамповок, опробованных и признанных целесообразными в России, довольно широк, в него не входят лишь несимметричные детали, требующие значительного перераспределения металла в полости разъема штампа. Классификация штамповок включает детали типа стержня с утолщением; штамповку с глухой, сквозной полостью типа стаканов с продольным и торцевым оребрением, типа дисков с тонкими полотнами, штамповку с вытянутой осью несимметричную в плане, а также детали с сужающейся средней частью , формообразование которых может производиться в штампах с вертикальными разъемами. Шероховатость поверхности штамповок получается как после фрезерования, и поэтому наиболее целесообразно вести формообразование по окончательным размерам поверхности детали [З].
Кафедрой «Машины и технология обработки металлов давлением» Омского технического университета внедрен способ получения несложного по конфигурации штамповочного инструмента методом выстреливания - пуансон-снаряда в плиту матрицу, нагретую до температуры пластических деформаций [1.4].
Увеличение скорости деформации приводит к изменению зерна и при медленном охлаждении инструмента - сохранению структуры. Поэтому высокие показатели поверхностной твердости гравюры инструмента закономерно согласуются с высоким пределом прочности и текучести металла. Следует также учитывать резкое повышение температуры в зоне деформации, так как образующаяся при пластической деформации теплота при большой скорости нагружения не успевает распространяться по всему объему, локализуясь в определенных зонах [2]. С увеличение скорости деформации, как правило, снижается коэффициент трения. Увеличение скорости деформации приводит к возрастанию роли инерционных сил, что вносит свои изменения в кинематику течения металла.
СПИСОК ЛИТЕРАТУРЫ:
- Даценко В.И., Капранов В.Н., Кайдаров К.К. Получение заготовок методом скоростного деформирования // Технологическое инструментальное обеспечение механообработки. - Иркутск, 1996.
- Непершин Р.И., Даценко В.И. Расчет температурного поля заготовок при высокоскоростных процессах пластического течения с учетом зависимости пластической постоянной от температуры, деформации, скорости деформации // Расчеты пластического течения металла. - М.: Наука, 1973.
- Согришин Ю.П. и др. Штамповка на высокоскоростных молотах. - М.: Машиностроение, 1978. - 20 с.
- Капранов В.Н., Раппопорт Н.М., Бирич В.В. Высокоскоростное выдавливание деталей технологической оснастки. - Рига: НИНТИ, 1977. - 42 с.
Работа представлена на научную международную конференцию «Современные материалы и технические решения», ОАЭ (Дубай), 15-22 октября 2008 г. Поступила в редакцию 09.09.2008.
 Статья в формате PDF
259 KB...
20 11 2026 8:47:50
 Статья в формате PDF
269 KB...
19 11 2026 5:37:39
 Статья в формате PDF
94 KB...
18 11 2026 22:26:16
 Статья в формате PDF
118 KB...
17 11 2026 16:22:34
 Статья в формате PDF
104 KB...
16 11 2026 15:38:58
 Статья в формате PDF
128 KB...
15 11 2026 23:25:48
 Статья в формате PDF
133 KB...
14 11 2026 5:52:19
 Статья в формате PDF
244 KB...
13 11 2026 12:57:49
 Статья в формате PDF
298 KB...
12 11 2026 3:21:25
 Статья в формате PDF
244 KB...
11 11 2026 5:21:23
 Статья в формате PDF
142 KB...
10 11 2026 2:55:58
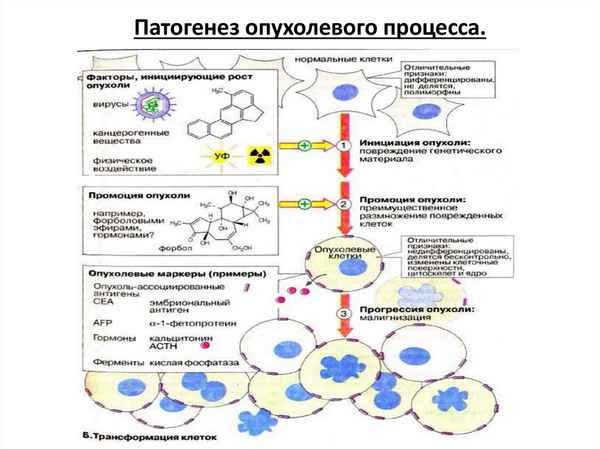
 Целью исследования является оценка возможности ранней дифференциальной диагностики доброкачественных и злокачественных опухолей опopно-двигательной системы с помощью инфpaкрасной спектроскопии плазмы крови. При этом бралась венозная кровь из локтевой вены у контрольной группы пациентов с заранее установленным диагнозом существующими методами, после чего выделялась плазма. Исследуемая плазма крови помещалась в жидкостную кювету. Спустя 1,5-2 часа исследуемая кювета помещалась в ИК–Фурье- спектрометр. Снимался спектр пропускания плазма крови. Вычислялся коэффициент пропускания по данным снятых спектров. Затем рассчитывались коэффициенты объемного поглощения. В процессе экспериментов нами был вычислен статистически значимый уровень β = 700 см–1, ниже которого находились значения, соответствующие доброкачественным опухолям, выше- злокачественным опухолям.
...
09 11 2026 1:17:10
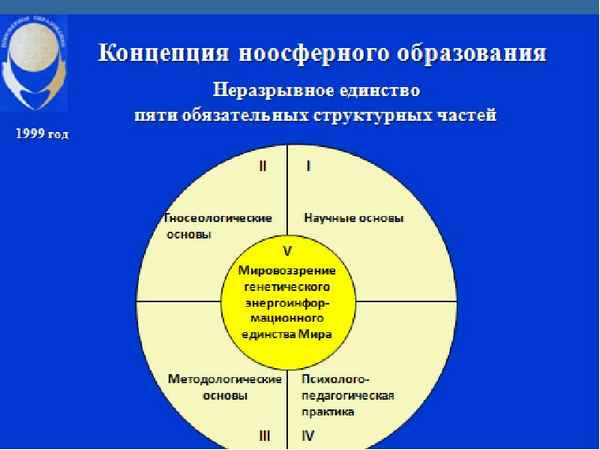
 В статье, опираясь на новые мировоззренческие позиции, предпринята попытка обосновать неизбежность высокой нравственности для выживания человечества в условиях космоземных преобразований.
...
08 11 2026 5:32:32
 Статья в формате PDF
109 KB...
07 11 2026 17:52:16
 Статья в формате PDF
136 KB...
06 11 2026 19:55:32
 Статья в формате PDF
104 KB...
05 11 2026 13:53:44
 Статья в формате PDF
103 KB...
04 11 2026 18:16:54
 Статья в формате PDF
141 KB...
03 11 2026 23:53:51
 Статья в формате PDF
118 KB...
02 11 2026 23:12:32
Статья в формате PDF 113 KB...
01 11 2026 5:45:13
 Статья в формате PDF
204 KB...
31 10 2026 7:37:30
 Статья в формате PDF
113 KB...
30 10 2026 13:49:12
 Статья в формате PDF
131 KB...
29 10 2026 21:55:51
 Статья в формате PDF
565 KB...
28 10 2026 9:28:34
 Статья в формате PDF
112 KB...
26 10 2026 22:38:58
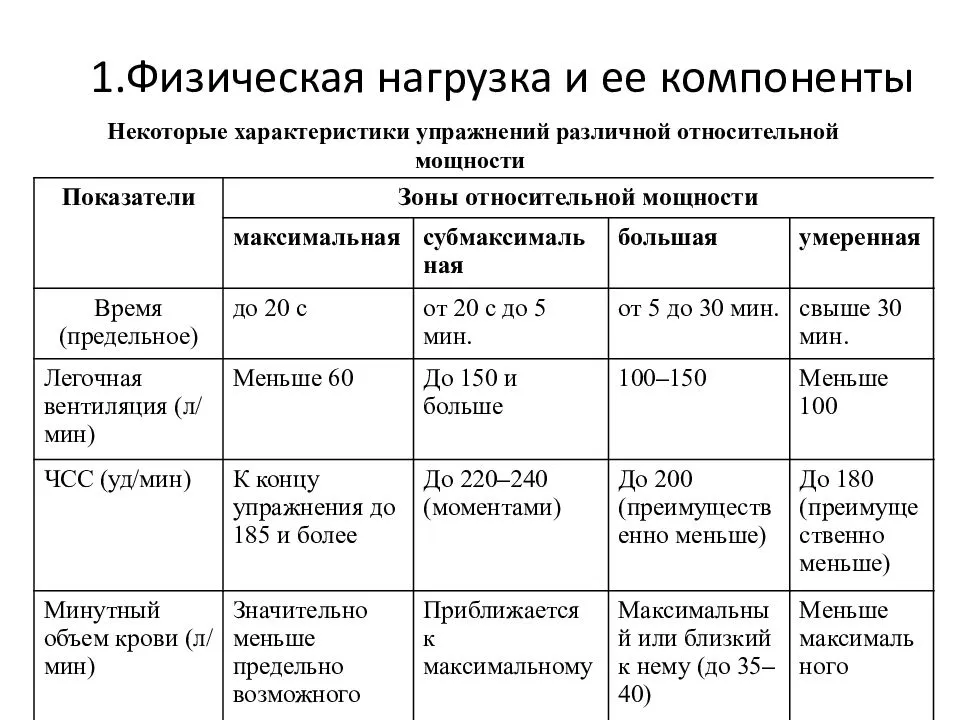 Исследованы изменения физиологических показателей школьников в условиях их работы за компьютером в течение учебного года. Дан сравнительный анализ изменений физиологических показателей школьников, отличающихся эмоциональной устойчивостью. Получены результаты, свидетельствующие о нeблагоприятном влиянии условий работы за компьютером на школьников младших классов осенью и весной.
...
25 10 2026 1:53:10
 Статья в формате PDF
120 KB...
24 10 2026 9:58:36
 Статья в формате PDF
252 KB...
23 10 2026 10:10:46
 Статья в формате PDF
94 KB...
22 10 2026 1:38:57
 Статья в формате PDF
132 KB...
21 10 2026 2:46:29
 Статья в формате PDF
207 KB...
20 10 2026 0:47:18
 Статья в формате PDF
282 KB...
19 10 2026 11:10:13
 Статья в формате PDF
106 KB...
18 10 2026 18:48:20
 Статья в формате PDF
112 KB...
17 10 2026 10:40:35
 Статья в формате PDF
127 KB...
16 10 2026 15:22:11
 Статья в формате PDF
120 KB...
15 10 2026 1:11:29
 Статья в формате PDF
116 KB...
14 10 2026 18:59:30
 Риск развития заболевания может оцениваться по показателям на уровне, хаpaктеризующем хронические пороговые эффекты. Исходя из этих данных, в качестве «индикаторных» состояний выделяется пониженное/повышенное содержание йода в организме обследуемого. В качестве «индикаторных» точек в концепции HEADLAMP для подтверждения заболеваний, хаpaктеризующих эффект недостатка йода в организме, могут выступать изменения в щитовидной железе на субклиническом уровне. Указанные параметры можно оценить на уровне лабораторной базы первичной медико-санитарной помощи при обследованиях населения. Цель HEADLAMP в оценке связи состояния здоровья населения с действием факторов окружающем среды значительно упростить и ускорить обоснованность выбора управленческих решений.
...
13 10 2026 10:13:51
 Статья в формате PDF
140 KB...
12 10 2026 17:11:49
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::
