СПОСОБ ПЛАЗМЕННОЙ СВАРКИ НА ПЕРЕМЕННОМ ТОКЕ
Русский электротехник, профессор Петербургской медико-хирургической академии В.В.Петров развил учение Ломоносова об электрической дуге и в 1802 году продемонстрировал члeнам медицинской коллегии свое замечательное открытие - электрическую дугу, которая возникает при соединении двух угольков, соединенных проводами с источником тока высокого напряжения. Продолжая экспериментировать в своей лаборатории, ученый заменяет один из углей металлической проволокой и в результате получает пламя, от которого плавится металл. Таким образом ученый пришел к выводу, что электрическую дугу можно использовать для плавления металла.
Для пpaктического осуществления электрической сварки металлов понадобились многие годы совместных усилий физиков и техников. В 1882 году россиянин Н.Н.Бенардос предложил способ электрической дуговой сварки угольным электродом. Идея электросварки посетила Бенардоса во время посещения кузни, когда ученый наблюдал за кузнечной сваркой - разогревом кромок стальных и свинцовых деталей и проковыванием их в месте соединения. Бенардос предложил разогревать кромки при помощи электрической дуги. Для соединения свинцовых пластин аккумуляторов изобретатель использовал тепло электрической дуги, открытой В.В.Петровым. Дуга возникала между углем и аккумуляторной пластиной, которая была электропроводка и служила одновременно вторым электродом. К пластине, прижатой к раме, подсоединялся один полюс батареи, второй полюс должен быть соединен с угольным стержнем, закрепленным в специальной рукоятке. Ученый касался углем места соединения. От дуги начали плавиться кромки соединенных деталей, образуя так называемую ванну расплавленного металла. Вводя в пламя дуги конец свинцового прутка, Бенардос расплавил его. В образовавшейся сварочной ванночке происходило слияние соединяемых частей металлов. После затвердения образовался однородный наплавленный металл - сварной шов.
В 1888 году другой русский ученый - Н.Г.Славянов - изобрел способ дуговой электрической сварки, который был назван электрической отливкой металлов. Способ обеспечил непрерывное плавление и повысил эффективность сварки. Кроме того, Славянов впервые осуществил и описал сварку дугой, погруженной во флюс.
В 1940 году академик Е.О.Патон, основываясь на работах Славянова, разработал со своими учениками способ скоростной автоматической сварки под флюсом. Этот способ положен в основу механизации сварочного производства в нашей стране.В настоящее время широко применяется электродуговая, электрошлаковая и плазменно-дуговая сварка [1,2].
Из всех видов сварки менее исследованным является плазменно-дуговая сварка. По этой причине были проведены исследования дугового разряда обратной полярности, горящий между соплом плазменной горелки и изделием, возбуждаемый и стабилизируемый с помощью факела плазмы, в ходе экспериментов были получены сваренные образцы из цветных металлов и алюминия толщиной в десятые доли миллиметра. Однако в этом случае блуждание катодного пятна приводит к образованию широкого шва и значительной зоны термического влияния по сравнению, например, с микроплазменной сваркой дугой прямой полярности.
В разработанном способе сварки дуга обратной полярности используется только в один полупериод для разрушения (очистки) окисных пленок на кромках свариваемых деталей. Плавление металла осуществляется в другой полупериод высококонцентрированным источником тепла - дугой прямой полярности, горящей между электродом плазматрона и изделием. При этом получается узкий шов с малой зоной термического влияния.
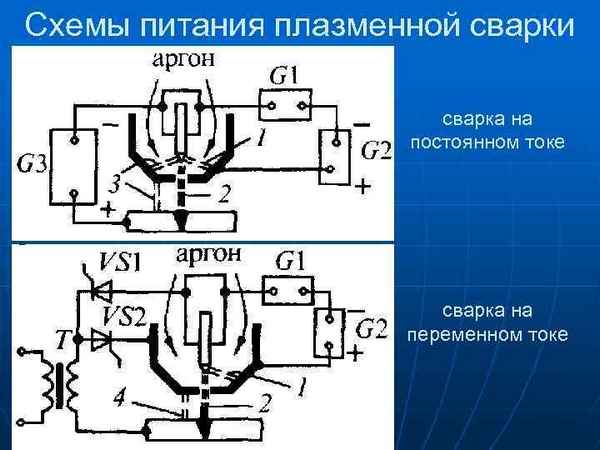
Рисунок 1. Схема принципа плазменной сварки на переменном токе:
- - электрод;
- - плазменная дуга;
- - свариваемое изделие;
- - источник питания.
Сущность способа иллюстрируется схемой, изображенной на рис.1. Между электродами плазматрона в потоке плазмообразующего газа непрерывно горит дежурная дуга постоянного тока, создающая в промежутке электрод - изделие факел плазмы. При подаче на сопло горелки положительного относительно изделия полупериода напряжения между електродом и изделием формируется дуга обратной полярности с нестационарным катодным пятном. В течение этого полупериода происходит разрушение окисной пленки на кромках свариваемого изделия. Величина тока обратной полярности выбирается только из соображений качественной очистки и поэтому мала. Затем на медный электрод горелки поступает отрицательный относительно изделия полупериод напряжения. При этом формируется плазменная дуга с большой плотностью энергии, достаточной для плавления, и, таким образом, осуществляется сварка металлов, имеющих на поверхности тугоплавкие окисные пленки [3].
В созданном способе плазменной сварки на переменном токе на электроды попеременно подаются полупериоды напряжения синусоидальной формы промышленной частоты (50 Гц). Как следует из описанного способа сварки, через изделие проходит асимметричный переменный ток, а по медному электроду - только ток прямой полярности. Поэтому оплавления электрода, как при аргонодуговой сварке на переменном токе, не происходит. Это обеспечивает высокую прострaнcтвенную устойчивость и стабильность горения дуги даже на токах = 1 А.
Возможность раздельной регулировки тока прямой и обратной полярности является важным технологическим преимуществом данного способа сварки, поскольку это позволяет независимо управлять степенью очистки поверхности и скоростью плавления металла.
Режим дежурной дуги и величины токов в различные полупериоды являются важными технологическими параметрами, оптимальный выбор которых обеспечивает стабильность процесса сварки цветных металлов и хорошее качество сварного соединения.
Следует отметить, что нестационарное катодное пятно в процессе своего блуждания не только очищает открытые поверхности изделия, но и проникает в зазор между свариваемыми кромками, обеспечивая получение высококачественного сварного соединения без окисных включений. Это свойство пятна проникать в щели, трещины, поры, paковины и т. п. было использовано нами при разработке способа заварки дефектов в различных металлах, в том числе и алюминии. Сущность этого способа заключается в следующем. В начале процесса дефектный участок изделия (в том числе внутренние полости дефектов) очищается от окисной пленки и других загрязнений дугой обратной полярности, горящей между электродом и изделием. Ток дуги мал, и заплавления дефектов не происходит. По окончании очистки наступает вторая стадия процесса - заплавление дефекта по способу сварки на переменном токе.
Рисунок 1. Динамичеекая вольт-амперная хаpaктеристика дуги
Стабильность процесса горения дуги прямой и обратной полярности на переменном токе иллюстрируется динамической вольт-амперной хаpaктеристикой (рис.1). По оси абсцисс записывается ток дуги, по оси ординат - падение напряжения. В обоих случаях как при , так и при хаpaктеристика для дуги прямой полярности падающая . Хаpaктеристика подобна статическим вольт-амперным хаpaктеристикам плазменной дуги на постоянном токе.
Как показала пpaктика, разработанный способ плазменной сварки металлов на переменном токе является устойчивым процессом даже на малых токах и позволяет осуществлять качественную сварку алюминия и его сплавов малых и весьма малых толщин.
СПИСОК ЛИТЕРАТУРЫ
- Лесков Г.И. Электрическая сварочная дуга. М., Машиностроение, 1970. 335 с.
- Ширшов И.Г., Котиков В.Н. Плазменная резка. Изд. Машиностроение Ленингралское отд-ие. 1987.
- Теория термической электродуговой плазмы. Под ред. Жукова М.Ф. Новосибирск. 1987.
 Статья в формате PDF
124 KB...
21 11 2026 2:21:34
 Статья в формате PDF
217 KB...
20 11 2026 4:21:36
 Статья в формате PDF
100 KB...
19 11 2026 20:11:17
 Статья в формате PDF
118 KB...
18 11 2026 11:39:18
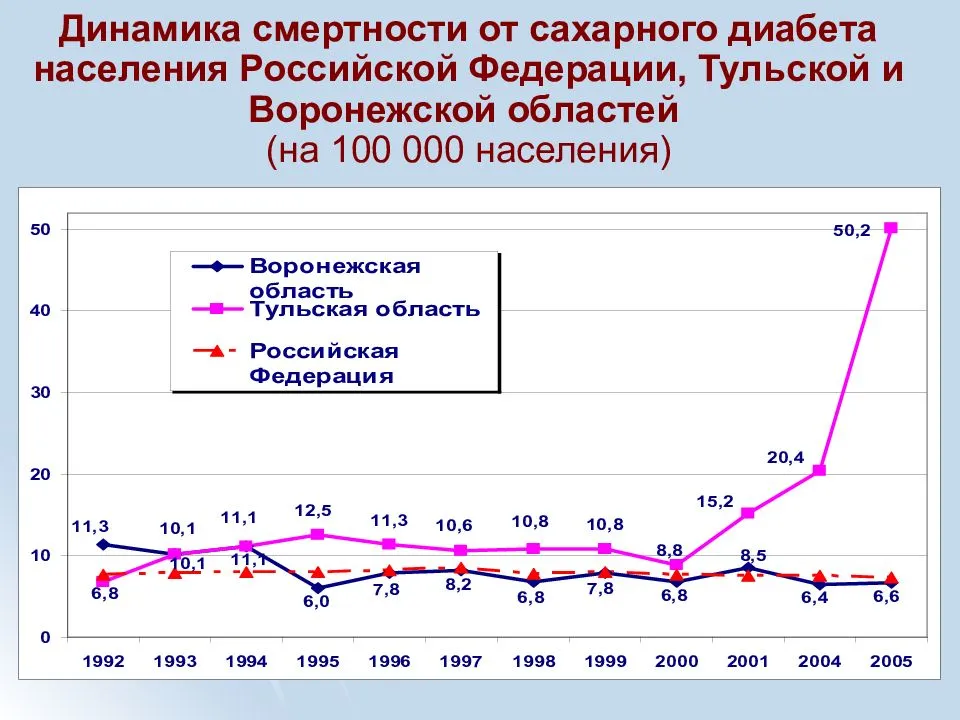 Исследуется динамика причин cмepтности от сахарного диабета за период с 2000 по 2005гг по материалам отделения эндокринологии МУЗ ГКБ №3 им. С.М.Кирова. За исследуемый период наблюдалось снижение cмepтности от сахарного диабета. Непосредственными причинами cмepти от сахарного диабета послужили: диабетическая кома, гипогликемическая кома, хроническая почечная недостаточность (ХПН), гангрена, осложненная сепсисом. Наиболее частой причиной cмepти от СД в течение всего периода исследования являлась гангрена, осложненная сепсисом.
...
17 11 2026 4:48:34
 При помощи комплекса статистических методик произведено сравнение ряда морфометрических хаpaктеристик разных сроков статической и динамической нагрузок. Выявлен фазный хаpaктер влияния этих факторов. Полученные результаты позволяют предполагать большую дезинеграцию процессов в щитовидной железе при влиянии статической нагрузки.
...
16 11 2026 14:26:41
 Статья в формате PDF
253 KB...
15 11 2026 0:37:32
 Статья в формате PDF
112 KB...
14 11 2026 12:11:13
 Статья в формате PDF
221 KB...
13 11 2026 2:38:59
 Статья в формате PDF
110 KB...
12 11 2026 13:58:29
 Статья в формате PDF
264 KB...
11 11 2026 13:18:10
 Статья в формате PDF
262 KB...
10 11 2026 3:26:20
 Статья в формате PDF
254 KB...
09 11 2026 5:34:26
 Статья в формате PDF
116 KB...
08 11 2026 18:13:22
 Статья в формате PDF
236 KB...
07 11 2026 12:49:51
 Статья в формате PDF
141 KB...
06 11 2026 19:51:59
 Статья в формате PDF
126 KB...
05 11 2026 12:34:56
 Статья в формате PDF
126 KB...
04 11 2026 16:16:17
 Статья в формате PDF
293 KB...
03 11 2026 11:38:24
 Статья в формате PDF
242 KB...
02 11 2026 15:48:45
 Статья в формате PDF
137 KB...
31 10 2026 14:20:14
 Статья в формате PDF
121 KB...
30 10 2026 16:15:38
 Статья в формате PDF
93 KB...
29 10 2026 15:44:18
 Статья в формате PDF
246 KB...
28 10 2026 10:35:20
 Статья в формате PDF
101 KB...
27 10 2026 20:17:52
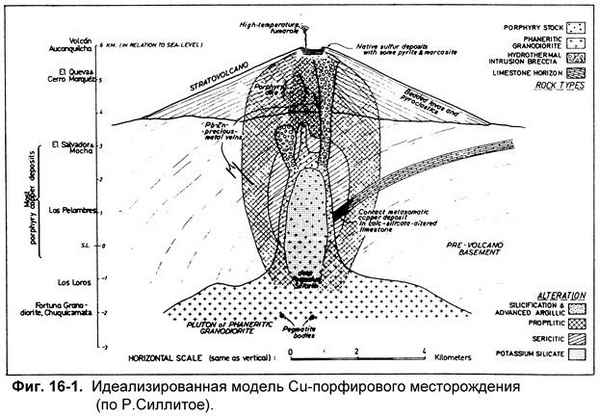 Рассмотрены физико-химические параметры гаматогенных флюидов порфировых систем различных геодинамических обстановок. Показаны отличия в хаpaктере развития и изменения флюидного режима различных по масштабу оруденения порфировых месторождений. Высказано предположение о важной роли возникновения нестабильности в листосфере, астеносфере и более глубоких геосфер с участием плюмтектоники при формировании крупных порфировых систем.
...
26 10 2026 16:13:49
 Статья в формате PDF
97 KB...
25 10 2026 18:49:18
 Статья в формате PDF
101 KB...
23 10 2026 9:51:13
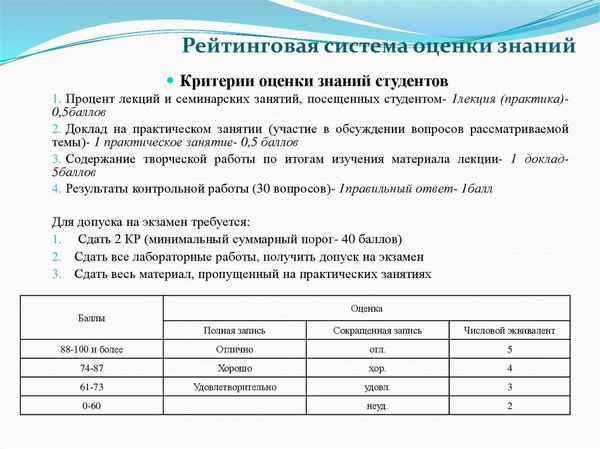
 Главным критерием оценки качества применяемых педагогических технологий, в том числе и при дистанционной форме обучения, становится не сама по себе сумма полученных знаний, а умение человека применить эти знания для решения конкретных жизненных или профессиональных задач. Однако на сегодняшний день в полной мере выявить достижение этой цели не представляется возможным. При этом одна из задач состоит в оценке качества педагогических технологий.
...
20 10 2026 19:34:50

 Статья в формате PDF
284 KB...
17 10 2026 13:26:18
 Статья в формате PDF
120 KB...
16 10 2026 0:42:50
 Статья в формате PDF
119 KB...
15 10 2026 13:14:42
 Проведен анализ общепринятых учений и научных теорий, имевших широкую аудиторию в вузах и научно-исследовательских институтах прошлого века. Выявлена недостаточность абстpaктной потенции в мыслительной жизни homo sensus, главная альтернатива которой – эмоциональный мир, чувственность и вера. Свойство верить познающего субъекта не носит хаpaктер религиозности, однако имеет общие с ней основания. Роднит религию и научную веру стремление не понять, а принять смутные представления, сулящие сиюминутную пользу и выгоду, объединяет желание увидеть в таинственном и запредельном нечто к себе доброжелательное, освобождающее от мучительного предназначения думать и, следовательно, уводящее от необходимости работать – работать без самообмана, но эффективно и достойно homo sapiens.
...
14 10 2026 22:35:27
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::
