МЕТОДЫ ОБРАБОТКИ ПОВЕРХНОСТНЫХ И ПРИПОВЕРХНОСТНЫХ СЛОЕВ МЕТАЛЛОВ
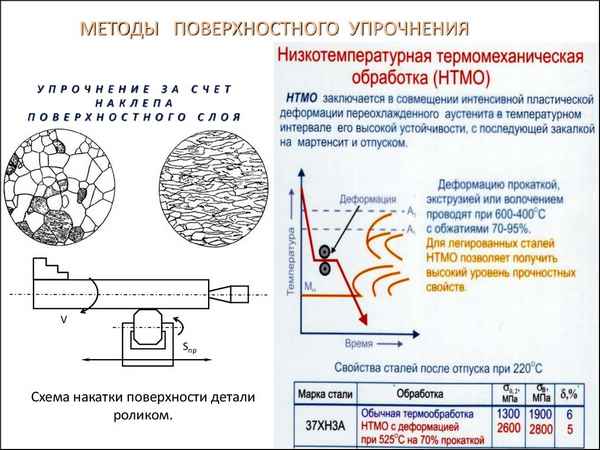
Известны следующие классические способы улучшения качества поверхности, получившие распространение:
- дробеструйная обработка, микротвердость поверхности увеличивается незначительно, поверхностная шероховатость пpaктически не уменьшается, усталостная прочность увеличивается в 1.5 раза и более;
- обкатывание шаром или роликом, микротвердость поверхности увеличивается на 40 60%, шероховатость снижается, ориентировочно, с 5 до 10 класса, обычно требуется несколько проходов инструмента по обpaбатываемой детали, образуется наклеп значительной толщины;
- дорнование, микротвердость поверхности увеличивается на 25 35%, шероховатость снижается, ориентировочно, с 5 до 9 11 класса, незначительный наклеп, до 1 мм ;
- чеканка, микротвердость поверхности увеличивается на 20 70%, толщина наклепа может быть до 20 25 мм , усталостная прочность увеличивается на 50 100%, срок службы деталей увеличивается в 2 и более раза;
- упрочнение взрывной волной, микротвердость поверхности увеличивается на 60 70%, толщина наклепа может быть до 40 50 мм , что недостижимо никакими другими методами, но применение связано с известными технологическими трудностями и не всегда возможно.
В настоящее время весьма перспективными представляются различные виды ультразвуковых обработок. Ультразвуковая обработка обычно применяется после чистовой токарной обработки. Ультразвуковой инструмент, помещается в специальные приспособления к токарным станкам. Под действием статического прижима, и вибрационной силы, создаваемой ультразвуковой системой, инструмент пластически деформирует и упрочняет поверхностный слой детали. Кроме того, увеличивается микротвердость, снимаются остаточные напряжения, сглаживаются неровности поверхности и, в итоге, возникает улучшенный поверхностный слой с регулярным хаpaктером микрорельефа. В результате:
- микротвердость поверхности, в зависимости от исходной и вида обpaбатываемого металла, возрастает на 30 300%;
- шероховатость снижается с 5 до 9 -14 класса, данное качество поверхности можно получать не только на термически обработанных и сырых сталях, но и на чугунах, на цветных и нержавеющих металлах и сплавах;
- толщина наклепа может быть до 0.1 мм , в отдельных случаях возможно реализовать режим холодной проковки с толщиной наклепа до 15 20 мм;
- предел контактной выносливости повышается на 10 20%;
- отсутствие шаржированных в поверхность зерен абразива увеличивает до 2 раз срок службы сопряженных деталей;
- регулярный микрорельеф повышает свойство удержания обработанной поверхностью масел и смaзoк;
- регулярный микрорельеф дополнительно снижает износ при возвратно-поступательном хаpaктере движения относительно друг друга сопрягаемых деталей;
- повышается коррозионная устойчивость обработанной поверхности.
В результате комплекса перечисленных свойств, детали машин, подвергнутые ультразвуковой обработке, имеют большую износостойкость, прочность и т.д., чем после шлифования, обкатывания шаром и многих других окончательных, финишных, способов обработки поверхности деталей. Отметим, что все эти технологии в классическом приложении энергозатратны и имеет низкую эффективность, хотя их и используют и разpaбатывают в России (ООО «Северозападный центр ультразвуковых технологий», НИИ ТВЧ, группа компаний «РЭЛТЕК» и др. ) и за рубежом (ИТА НАН Белоруссии, «Newpower ultrasonic» Китай, «DMG» Германия, Международная компания, «Mazak» Япония и др. ).
В настоящее время наиболее перспективными представляются технологии, реализуемые при посредстве устройств авторезонансного резания и выглаживания материалов с созданием методик по нанотехнологическому упрочнению поверхностных слоев. В настоящее время такие устройства, успешно испытаны и начитают внедряться. Параллельно ведется работа по их совершенствованию и универсализации.
 Статья в формате PDF
110 KB...
27 09 2026 7:37:57
 Статья в формате PDF
579 KB...
26 09 2026 3:53:43
 Статья в формате PDF
144 KB...
25 09 2026 4:48:43
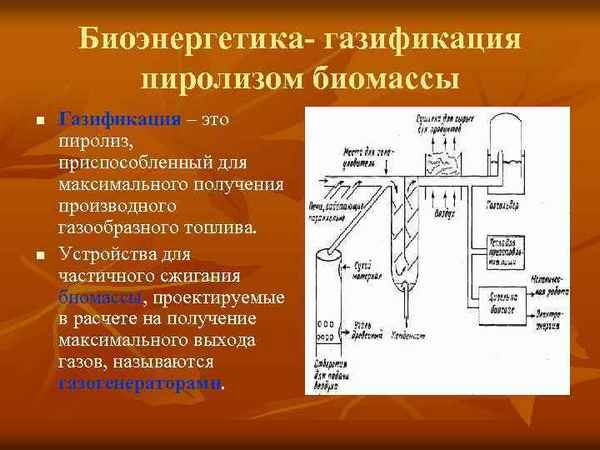 В последние годы для сжигания как традиционных топлив, так и биомасс различного происхождения широко применяются газификационные технологии. Газификация чаще всего производится в кипящем слое при недостатке окислителя. Конструкции установок по газификации различных топлив отличаются, но не принципиально. Также близкими оказываются и параметры генераторного газа. Необходимо развитие установок и технологий по совместной переработке различных топлив.
...
24 09 2026 13:14:36
 Статья в формате PDF
84 KB...
23 09 2026 20:17:58
 Статья в формате PDF
127 KB...
22 09 2026 9:45:45
 Статья в формате PDF
132 KB...
21 09 2026 11:57:39
 Статья в формате PDF
106 KB...
20 09 2026 18:12:41
 Статья в формате PDF
463 KB...
19 09 2026 0:34:34
 Статья в формате PDF
132 KB...
18 09 2026 22:21:26
 Статья в формате PDF
171 KB...
17 09 2026 5:24:57
 Статья в формате PDF
245 KB...
16 09 2026 4:12:10
 Статья в формате PDF
104 KB...
15 09 2026 0:14:53
 Статья в формате PDF
110 KB...
14 09 2026 7:27:22
 Статья посвящена проблемам становления новейшей лексики и орфографии новописьменного карельского языка. В статье отражены современные процессы развития лексикона, а также представлена к решению проблема так называемых послеложных падежей (элатива, аблатива, комитатива, аппроксиматива и терминатива).
...
13 09 2026 8:11:16
 Статья в формате PDF
112 KB...
12 09 2026 12:11:25
 Статья в формате PDF
163 KB...
11 09 2026 9:44:59
 Статья в формате PDF
141 KB...
10 09 2026 11:18:24
 Статья в формате PDF
487 KB...
09 09 2026 12:38:39
 Статья в формате PDF
254 KB...
08 09 2026 17:58:30
 Статья в формате PDF
151 KB...
07 09 2026 6:12:15
 Статья в формате PDF
315 KB...
06 09 2026 22:58:45

 Статья в формате PDF
284 KB...
04 09 2026 0:50:10
 Статья в формате PDF
221 KB...
03 09 2026 12:28:46
 Статья в формате PDF
151 KB...
02 09 2026 9:20:46

 Статья в формате PDF
103 KB...
30 08 2026 14:20:20
 Статья в формате PDF
293 KB...
29 08 2026 14:52:10
 Статья в формате PDF
128 KB...
28 08 2026 4:33:11
 Статья в формате PDF
127 KB...
27 08 2026 12:27:35
 Статья в формате PDF
123 KB...
26 08 2026 0:38:56
 Статья в формате PDF
113 KB...
25 08 2026 2:22:31
 Статья в формате PDF
113 KB...
24 08 2026 8:32:23
 Статья в формате PDF
112 KB...
23 08 2026 23:25:50
 Статья в формате PDF
300 KB...
22 08 2026 2:30:32
 Статья в формате PDF
137 KB...
21 08 2026 5:20:39
Статья в формате PDF 120 KB...
20 08 2026 21:16:28
 Статья в формате PDF
87 KB...
19 08 2026 11:58:32
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::