ОСНОВНЫЕ РЕЖИМЫ РЕЗАНИЯ И ОБОСНОВАНИЕ ВЫБОРА ШАГА ЛЕНТОЧНЫХ ПИЛ ПРИ ОБРАБОТКЕ МАТЕРИАЛА НА ЛЕНТОЧНОПИЛЬНЫХ СТАНКАХ
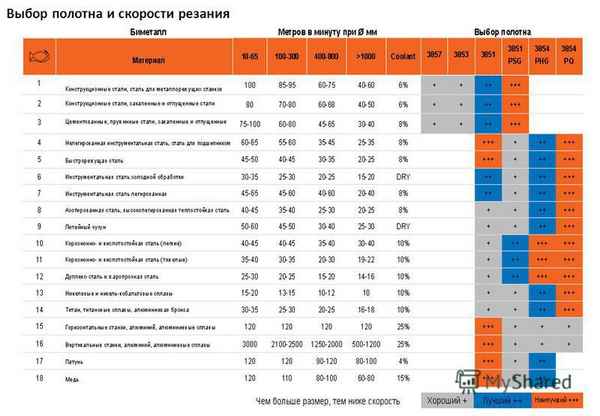
В процессе обработки заготовки на ленточнопильных станках, выделяют следующие режимы резания: подача, Sвеличина радиального перемещения пильной рамы за 1 сек.; скорость, Vскорость движения зубьев пилы в направлении главного движения. Применение двух прямолинейных движений главного и вспомогательного, позволяет получить необходимую траекторию движения каждого зуба пилы. При определении силы резания необходимо знать толщину срезаемого одним зубом слоя разрезаемого материала. Зная шаг зубьев, h, скорость движения пилы, V и секундную подачу s, можно путем несложных преобразований определить величину подачи на один зуб пилы s z:
SZ = h*s/V
где SZ - подача на один зуб пилы;
h - шаг зубьев, мм;
V -скорость движения пилы, мм/мин
Также немаловажный фактор резания, который непосредственно влияет на производительность при распиле заготовок - это усилие подачи. Усилие подачи это сила, с которой привод подачи действует на пильную раму. В первых моделях ленточнопильных станков максимальное усилие подачи задавалось собственным весом пильной рамы, что обеспечивало максимальную производительность резания при удовлетворительной стойкости пилы. С появлением новых режущих материалов собственного веса пильной рамы стало недостаточно для обеспечения требуемого усилия подачи, и привод пильной рамы стал двусторонним. Для оптимальной резки нужно, чтобы каждый зуб ленточной пилы срезал стружку определенной толщины. Пpaктически подача (усилие подачи) подбирается по рекомендациям производителей оборудования или по типу стружки, которая получается при резке. В случае тонкой и пылеобразной нужно увеличить скорость (усилие) подачи полотна или уменьшить скорость резания. Слабовьющаяся стружка свидетельствует о правильном выборе режимов пиления. Стружка толстая или с гoлyбым отливом говорит о чрезмерной скорости (усилия) подачи или недостаточной скорости резания. Также для достижения оптимальных условий при работе с определенными группами материалов и формой заготовок необходимо точно задавать параметры полотна пилы .
Одним из самых важных факторов, влияющих на режимы резания, является выбор шага зубьев пилы. Особенно важно правильно выбирать геометрические параметры пил при порезке труб и профильного проката. Переменные сечения этих заготовок предполагают наличие нескольких стенок или ребер, врезание зубьев в которые происходит ударным образом. При порезке подобных заготовок имеет место ударное врезание зубьев в нескольких участках ее сечения. Это обуславливает применение пил с небольшими прочными зубьями, количество которых должно быть одновременно не менее трех в зоне резания любого сечения заготовки.
Общие рекомендации по выбору шага зубьев при порезке различных заготовок весьма близки между собой и отличаются лишь привязкой этих рекомендаций к маркам и типоразмерам производимых пил.
В общем случае, для определения шага пил для трубных заготовок существует эмпирическая формула:
где А - шаг зубьев, мм;
D - наружный диаметр трубы, мм;
S - толщина стенки трубы, мм
Так как рассматривается порезка сплошного проката, следовательно, рекомендуется принять шаги зубьев биметаллической пилы согласно таблице 1. Примеры ширины разрезаемого материала приведены на рисунке 1.
В зависимости от ширины разрезаемого материала по таблице 1 выбирается рекомендуемый шаг зубьев пилы.
Рис. 1. Примеры ширины разрезаемого материала
Таблица 1. Выбор шага зубьев пилы в зависимости от ширины разрезаемого материала
|
Размер шага пилы для резки сплошного проката |
|||
|
Постоянный шаг |
Переменный шаг |
||
|
Ширина материала, мм |
Зубьев на дюйм |
Ширина материала, мм |
Зубьев на дюйм |
|
До 10 |
14 |
До 25 |
10/14 |
|
10 - 30 |
10 |
15 - 40 |
8/12 |
|
30 - 50 |
8 |
25 - 50 |
6/10 |
|
50 - 80 |
6 |
35 - 70 |
5/8 |
|
80 - 120 |
4 |
40 - 90 |
5/6 |
|
120 - 200 |
3 |
50 - 120 |
4/6 |
|
200 400 |
2 |
80 - 180 |
3/4 |
|
|
|
130 - 350 |
2/3 |
|
|
|
150 400 |
1,4/2,5 |
 Статья в формате PDF
122 KB...
11 10 2026 21:19:14
 Статья в формате PDF
123 KB...
10 10 2026 14:30:57
 Статья в формате PDF
102 KB...
09 10 2026 15:57:54
 Статья в формате PDF
138 KB...
08 10 2026 5:17:16
 Изучены каталитические свойства неспецифической альдегиддегидрогеназы (КФ 1.2.1.3.), как основного молекулярного маркера альдегиддегидрогеназной системы биотрaнcформации, в поколениях крыс с термической травмой. Активность альдегиддегидрогеназы определяли по регистрации начальной скорости образования НАДН при дегидрогеназном окислении ацетальдегида в качестве субстрата. Показано уменьшение активности фермента через 6 месяцев после ожога. Отмечено снижение активности альдегиддегидрогеназы в I и II поколениях крыс с термической травмой.
...
07 10 2026 3:49:51

 Статья в формате PDF
233 KB...
05 10 2026 0:49:21
 Статья в формате PDF
127 KB...
04 10 2026 3:18:25
 Статья в формате PDF
306 KB...
03 10 2026 23:10:41
 Статья в формате PDF
119 KB...
01 10 2026 8:56:42
 Статья в формате PDF
106 KB...
30 09 2026 20:59:29

 Статья в формате PDF
127 KB...
28 09 2026 5:43:46
 Статья в формате PDF
102 KB...
27 09 2026 12:55:21
Статья в формате PDF 111 KB...
26 09 2026 16:47:30
 Эмбриональная полукольцевидная форма является исходной в морфогенезе дефинитивной двенадцатиперстной кишки человека. Она преобразуется в кольцевидную у большинства плодов десятой недели, последняя в типичную подковообразную форму — к середине утробной жизни человека.
...
25 09 2026 22:47:34
 Статья в формате PDF
90 KB...
23 09 2026 3:44:12
 Статья в формате PDF
134 KB...
22 09 2026 9:36:44
 Статья в формате PDF
112 KB...
21 09 2026 6:53:44
 Статья в формате PDF
111 KB...
20 09 2026 22:47:47
 Статья в формате PDF
313 KB...
19 09 2026 12:51:27
 Статья в формате PDF
130 KB...
17 09 2026 11:25:24

 Статья в формате PDF
288 KB...
15 09 2026 1:51:12
 Статья в формате PDF
284 KB...
14 09 2026 19:49:20
Статья в формате PDF 117 KB...
13 09 2026 15:10:43
 Статья в формате PDF
128 KB...
12 09 2026 20:21:27
 Статья в формате PDF
227 KB...
11 09 2026 3:40:14
 Статья в формате PDF
100 KB...
10 09 2026 18:11:32
Статья в формате PDF 131 KB...
09 09 2026 21:20:37
 Статья в формате PDF
98 KB...
08 09 2026 19:15:55
 Статья в формате PDF
108 KB...
07 09 2026 5:20:12
 Статья в формате PDF
120 KB...
06 09 2026 11:23:43
 Статья в формате PDF
313 KB...
05 09 2026 1:17:50
 Статья в формате PDF
146 KB...
04 09 2026 9:39:17
 Статья в формате PDF
103 KB...
03 09 2026 1:45:53
 Статья в формате PDF
177 KB...
02 09 2026 7:31:47
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::