ВЫПУСКНАЯ КВАЛИФИКАЦИОННАЯ РАБОТА «РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ПРОИЗВОДСТВА НОВОЙ ШИНЫ 215/75R17.5 ДЛЯ АВТОМОБИЛЕЙ КАТЕГОРИИ М1, N1 НА ВЫПУСК 100 ТЫС. ШИН В ГОД В ОАО «ОМСКШИНА»
В рыночных условиях конкурентоспособность предприятия определяют качество выпускаемой продукции, её себестоимость и умение оперативно реагировать на изменение рыночной ситуации.
Высокий уровень автомобилестроения и выпуск новых автомобилей обусловили высокие темпы развития шинной промышленности, одним из крупнейших предприятий которой является ОАО «Омскшина», выпускающая шины, отвечающие мировым стандартам.
Предприятие получило сертификат соответствия системы качества требованиям международного стандарта ИСО 9000:2000 и подтвердило его в 2000году.
Современные шины должны обеспечивать гарантированную безопасность движения при повышенных скоростях, высокую грузоподъёмность, повышенную износостойкость протектора и ремонтопригодность.
Этим требованиям отвечают шины радиальной конструкции с металлокордом в каркасе и брекере (ЦМК).
Для реализации разработки технологического процесса производства новой шины изучен рынок марок выпускаемых и в России и за рубежом автомобилей категории М1, N1 с полезной нагрузкой 2-8 тонн: ЗИЛ-5301 «Бычок», ОАО «ГАЗ» «Валдай», КамАЗ-4307, КамАЗ-4307, «Автоприцеп-КамАЗ», МАЗ-4370 «Зубренок» и проведён анализ предрпиятий-производителей шин.
На основе анализа для производства выбрана новая шина размера 215/75R17.5 в бескамерном варианте полностью цельнометаллическая (ЦМК), имеющая оригинальный универсальный рисунок протектора, разработанный с учётом различных климатический условий эксплуатации и оптимизированный профиль, позволяющий эксплуатировать шину со скоростными и нагрузочными хаpaктеристиками (максимальная скорость 120 км/ч и максимальная нагрузка на шину 1700 кгс), превосходящие аналогичные шины зарубежного и отечественного производства.
Технологический процесс организован на участке, расположенном на свободных производственных площадях технологических цехов предприятия и предусматривает установку нового высокопроизводительного оборудования, отвечающего требованиям выпуска качественной продукции, безопасности в эксплуатации, простотой в управлении и экономически выгодным.
Резиновые смеси для деталей шины, обрезинка металлокорда, изготовление бортовых колец производятся на имеющем в цехах технологическом оборудовании, а для сборки заготовок и вулканизации шин предлагается установить новые современные агрегаты.
Изготовление протекторов будут осуществляться на экструзионной линии профилирования «Триплекс».
Для обеспечения максимального процесса сборки на агрегате VAST QUATTRO предварительно на «Триплексе» получают следующие единые детали:
- боковина + 2 бортовые ленты;
- подбрекерные детали;
- протектор + прослойка брекера.
Герметизирующий слой будет изготавливаться на фрикционном каландре, и закатываться в прокладки. Дублирование гермослоя с каркасной прослойкой будет осуществляться на линии горячего сквидживания. Сдублированный гермослой доставляется на сборочный участок для зарядки питателя сборочного агрегата.
Получение металлокордного полотна и его двух стороннее обрезинивание осуществляется на линии с четырёхвалковым S-образным каландром.
Раскрой обрезиненного металлокордного полотна для брекера будет производиться на линии раскроя и стыковки металлокорда.
Кромки полос металлокорда изолируются резиновыми ленточками горячим способом на агрегате для изоляции металлокордных полос.
В связи с особыми требованиями, предъявляемыми к бортовому кольцу шины (бортовое кольцо должно иметь ромбовидную форму сечения, что достигается навивкой проволоки в один ручей) изготовление бортовых колец производится на кольцеделательном агрегате АКС-410.
Наложение наполнительного шнура и крыльевой ленты на бортовое кольцо производится на крыльевом станке.
Для сборки заготовок устанавливается высокопроизводительный, 4х позиционный агрегат VAST QUATTRO фирмы VMI, с множеством уникальных технических решений, начиная с модуля разворота формирующих баpaбанов, автоматического узла отбора заготовок и заканчивая системой дистанционной диагностики.
Конструкция агрегата предназначена для совмещённой сборки шин ЦМК в один приём с использованием переносных колец, что дает постоянно высокое качество продукции. Производительность 400 шин в сутки зависит от сложности конструкции собираемой шины с посадочным диаметром от 17.5 до 24.5 дюймов и достигается за счет выгодной конфигурации станка, высокого уровня автоматизации и может зависеть от количества компонентов шины, строения шины и состава используемого сырья. Время простоя для изменения размеров собираемых шин сведено к минимуму за счет широкого использования компонентов с помощью программного обеспечения, а также вследствие «умных» систем крепления оснастки. Количество операторов также сведено к минимуму.
В мировой пpaктике отдаётся предпочтение вулканизационным прессам с гидравлическим приводом и вертикальным перемещением верхней части секторной пресс-формы, обеспечивающим точное смыкание половинок пресс-форм.
За счет рубашечного обогрева и убирающейся диафрагмы экономится расход теплоносителей, сокращается время на разогрев пресса на каждом цикле.
Для вулканизации шин предлагается установить 10 гидравлических прессов марки 453RH/2 изготовитель «Тамбовполимермаш», предназначенных для вулканизации шин радиальной конструкции в секторных пресс-формах двухфазного действия, каждый пресс представляет собой два однокомпозиционных пресса с индивидуальным приводом подъёма и опускания планшайбы, механизмами загрузки и выгрузки шин, объединённых общей системой управления и системой подачи энергоносителей.
Пресс оснащен механизмами загрузки заготовок, который выполняет функции приёма заготовок, подъёма, поворота и удержания их во время заправки диафрагмы. Преимуществом данной конструкции является то, что полость диафрагмы имеет ограниченный объём и позволяет экономить пар и сократить время на перегрузку пресса.
Механизм выгрузки, представляющий собой качающийся рольганг, служит для выемки покрышек из пресс-формы и передачи её на отборочный трaнcпортёр. Механизмы выгрузки оснащены ограничителями, предназначенными для сбрасывания шины с рольгангов.
После вулканизации готовые шины отправляются на обрезку выпрессовок и затем на выходной контроль, где проходят 100% рентгенскопию, проверку на дисбаланс и силовую неоднородность.
Рассчитанные технико-экономические показатели разработки технологического процесса производства новой шины позволяют изготовлять конкурентоспособную продукцию на отечественном рынке шин.
Так, при капитальных вложениях 300 млн. руб, на запланированный годовой выпуск 100 тыс. шин рентабельность составит 60%, чистая прибыль 128 млн. руб, годовой экономический эффект 115 млн. руб, а срок окупаемости 2 года.
 Статья в формате PDF
92 KB...
22 09 2026 16:15:46
 Статья в формате PDF
122 KB...
21 09 2026 9:34:41
 Статья в формате PDF
112 KB...
20 09 2026 20:28:48
 Статья в формате PDF
94 KB...
19 09 2026 19:24:40
 Статья в формате PDF
105 KB...
18 09 2026 6:32:42
 В статье осуществлен краткий анализ основных философских подходов к феномену человеческой индивидуальности буддизмом, даосизмом, конфуцианством. Определены «пропорции» между лично-индивидуальным и социально-необходимым как составляющей проблемы человека. Также предложен авторский подход по коррекции распространенного мнения об отсутствии проблематики индивидуальности в рамках древневосточного социума.
...
16 09 2026 6:13:39
 Статья в формате PDF
111 KB...
15 09 2026 15:20:52
 Статья в формате PDF
90 KB...
14 09 2026 12:26:19
 Статья в формате PDF
90 KB...
13 09 2026 10:59:29

 Статья в формате PDF
126 KB...
11 09 2026 8:52:32
 Статья в формате PDF
132 KB...
10 09 2026 11:21:32
 Статья в формате PDF
107 KB...
09 09 2026 23:52:42
 Статья в формате PDF
106 KB...
08 09 2026 7:48:16
 Статья в формате PDF
96 KB...
07 09 2026 5:11:24
 Статья в формате PDF
101 KB...
06 09 2026 21:46:22

 Статья в формате PDF
262 KB...
04 09 2026 15:22:39
 Статья в формате PDF
262 KB...
03 09 2026 3:16:35
 Статья в формате PDF
109 KB...
02 09 2026 4:53:15
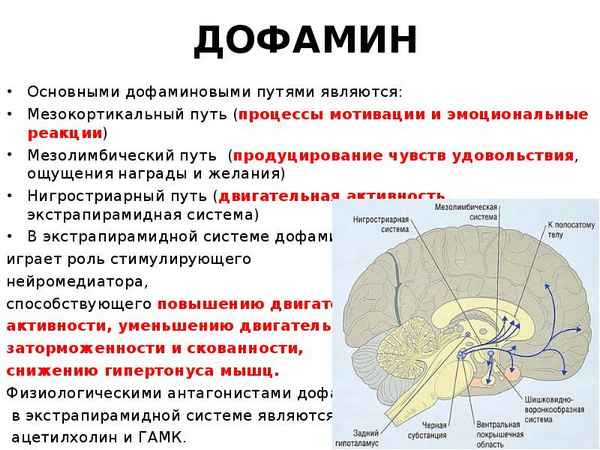 Дана хаpaктеристика локализации и цитологических особенностей cart-пептидсодержащих нейронов, выявленных на территории кортико-медиальной группировки миндалевидного комплекса мозга
...
01 09 2026 13:11:13
 Статья в формате PDF
111 KB...
31 08 2026 2:56:58
 Статья в формате PDF
122 KB...
30 08 2026 14:48:58
 Статья в формате PDF
132 KB...
29 08 2026 23:17:36
 Статья в формате PDF
104 KB...
28 08 2026 13:56:20
 Статья в формате PDF
94 KB...
27 08 2026 1:24:26
 Статья в формате PDF
114 KB...
26 08 2026 23:37:40

 Приводятся результаты исследования восстановления пашен, заброшенных при развитии негативных криогенных процессов и явлений и деформации поверхности. Этот опыт восстановления может использоваться и на долинных сельскохозяйственных угодьях, где распространены близкозалегающие подземные льды, вызывающие деформацию поверхности при мелиоративных воздействиях.
...
24 08 2026 22:14:25
 Статья в формате PDF
106 KB...
23 08 2026 18:14:14
 Статья в формате PDF
89 KB...
22 08 2026 14:37:30
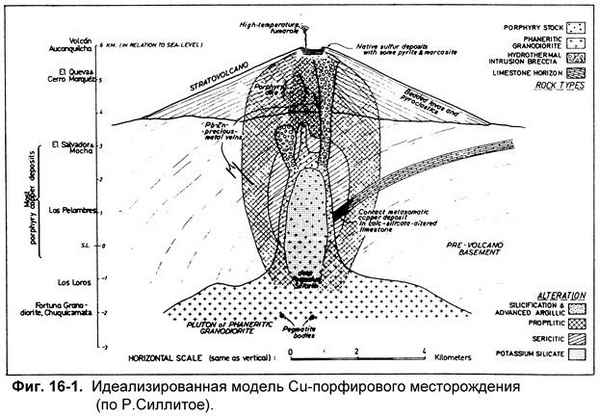 Рассмотрены физико-химические параметры гаматогенных флюидов порфировых систем различных геодинамических обстановок. Показаны отличия в хаpaктере развития и изменения флюидного режима различных по масштабу оруденения порфировых месторождений. Высказано предположение о важной роли возникновения нестабильности в листосфере, астеносфере и более глубоких геосфер с участием плюмтектоники при формировании крупных порфировых систем.
...
21 08 2026 3:16:31
 Статья в формате PDF
124 KB...
19 08 2026 16:58:41
 Гравитационные силы обусловлены тем, что в материальные тела поступает энергия из космического прострaнcтва, которая создает давление и увеличивает массу тел. Гипотеза находит подтверждение в виде космологического красного смещения. Возникновение инерционных сил (вопреки теории относительности А. Эйнштейна) наступает вследствие взаимодействия элементарных частиц с эфиром. Проанализирована структура электрона, и на ее основе проведена оценка скорости гравитационных волн, которая оказалась равной 4.7∙108 м/с.
...
18 08 2026 10:54:18
 Статья в формате PDF
120 KB...
17 08 2026 21:15:23
 Статья в формате PDF
302 KB...
15 08 2026 9:49:20
 Статья в формате PDF
117 KB...
14 08 2026 21:53:35
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::
