ОСОБЕННОСТИ УПЛОТНЯЕМОСТИ ДВУХФАЗНЫХ ПОРОШКОВЫХ КОМПОЗИЦИЙ
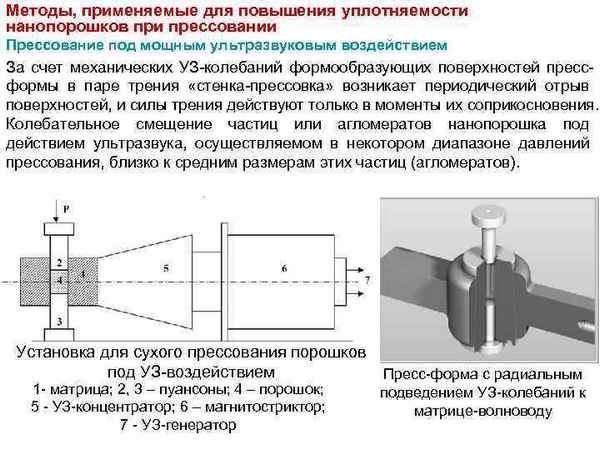
Установление зависимости между приложенным давлением и плотностью прессовок - одна из важнейших задач теории и пpaктики холодного прессования порошков, поэтому изучению этого вопроса посвящены многочисленные исследования [1-4]. Уплотнение порошка происходит за счет скольжения частиц относительно друг друга, деформации приконтактных областей частиц объемной деформации; на этом основании в [1,2] предложено процесс уплотнения делить на три стадии.
В настоящей работе исследована зависимость плотности прессовок из различных порошков от давления статического прессования.
Например, двухфазные композиции металл - алмаз широко используются в производстве алмазно-абразивных инструментов на металлических связках. Наличие частиц твердых фаз в пластичной металлической основе затрудняет деформацию и уплотнение порошковых двухфазных смесей [1,4]. По данным [3] введение 10% (объемных) порошка TiC к титановым гранулам замедляет уплотнение в 5...20 раз. Верник Е.Б. установил, что влияние введения алмaзoв на относительную плотность порошкового проката незначительное [2].
В настоящей работе образцы получали прессованием на гидравлическом прессе при давлениях от 200 до 1000 МПа. Использовали смеси порошков электролитической меди, а в ряде опытов восстановленного железа, с введением до 18,83 мас.% углеродсодержащих включений (алмазных синтетических порошков марок от АСМ 5/3 до АСР 80/63, графита), т.е. различной зернистости. Влияние содержания алмазного наполнителя на уплотняемость двухфазных смесей металл - алмаз оценивали по изменению пористости формовок. Изучались порошковые смеси на никелевой основе с твердыми включениями карбидов ниобия, циркония, вольфрама на основании литературных данных [1,4] где представлена зависимость относительной плотности (пористости) от давления прессования.
По уравнениям Бальшина М.Ю. был проведен расчет численных значения фактора прессования (Z), который показывает уплотняемость на этапе перемещения частиц в поры, и показателя уплотняемости (m), хаpaктеризующего уплотняемость на всем пути прессования, включая этапы пластической и объемной деформации частиц, а так же по уравнению К. Конопицкого постоянной (А), показывающей уплотняемость на этапе объемной деформации частиц порошка. Был рассчитан предел текучести для исследуемых смесей по формуле Торре ( постоянная А из уравнения К.Конопицкого). По уравнению И.Д. Радомысельского и Н.Н. Щербаня для трех стадии прессования была рассчитана постоянная n. В логарифмических координатах представлена зависимость, относительной плотности прессовок от давления прессования имеет линейный вид (рис.1).
Данные, полученные в результате аналитических исследований для смесей на медной основе с алмазными включениями марок АСМ 20/14 и АСР 80/63, и на железной основе с графитовыми и алмазными включениями, а так же на никелевой основе с включениями карбидов ниобия, циркония и вольфрама представлены в табл.1.
Анализируя полученные графические данные и численные значения констант уплотняемости, можно наблюдать три стадии прессования.:
- p < p 2 ;
- p2 < p < p3 ;
- p < p3 .
Таблица 1. Влияние твердого наполнителя на уплотняемость
|
Стадии прессования |
Интервалы относительной плотности, г/см2 |
Композиция |
Содержание наполнителя, мас.% |
Постоянная n |
Константы Z |
Константы m /A |
σ0,2, МПа |
|
|
Осно-ва |
Напол-нитель |
|||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
I |
50,12 - 66,07 |
Fe |
Графит |
1,95 |
0,25 |
0,97 |
1,13/- |
50,05 |
|
48,98-61,66 |
АСР 80/63 |
10,34 |
0,21 |
1,19 |
4,38/- |
86,05 |
||
|
64,57-79,43 |
Cu |
АСМ 20/14 |
10,39 |
0,13 |
2,43 |
7,30/ 153,28 |
76,64 |
|
|
67,61-74,13 |
АСР 80/63 |
10,39 |
0,22 |
1,82 |
5,37/- |
32,43 |
||
|
60,26-66,07 |
АСР 80/63 |
5,48 |
0,22 |
1,27 |
3,98/- |
31,39 |
||
|
54,95-79,43 |
Fe |
Графит |
1,00 |
0,27 |
1,04 |
4,26/ |
611,11 |
|
|
57,54-81,28 |
3,00 |
0,25 |
1,28 |
4,69/ |
560,61 |
|||
|
2 |
5 |
6 |
7 |
8 |
9 |
|||
|
60,26-77,62 |
5,00 |
0,18 |
1,44 |
5,16/ |
521,98 |
|||
|
64,57-75,86 |
10,00 |
0,15 |
1,78 |
5,95/ |
485,00 |
|||
|
69,18-74,13 |
15,00 |
0,06 |
4,43 |
7,23/ |
442,48 |
|||
|
70,79-74,13 |
20,00 |
0,07 |
6,50 |
7,65/ |
- |
|||
|
53,70-75,86 |
Fe |
- |
- |
0,25 |
1,19 |
4,20/ |
809,85 |
|
|
51,29-63,10 |
Ni |
NbC |
2,00 |
0,15 |
1,51 |
4,86/- |
1088,89 |
|
|
50,12-54,95 |
5,00 |
0,08 |
1,14 |
4,35/- |
1775,00 |
|||
|
50,12-54,95 |
10,00 |
0,08 |
1,09 |
4,28/- |
2073,55 |
|||
|
52,48-56,23 |
20,00 |
0,06 |
1,06 |
3,66/- |
2156,25 |
|||
|
51,29-57,54 |
ZrC |
2,00 |
0,10 |
1,04 |
3,79/- |
1260,85 |
||
|
51,29-53,70 |
5,00 |
0,04 |
0,97 |
3,52/- |
1675,70 |
|||
|
50,12-53,70 |
10,00 |
0,06 |
0,87 |
3,30/- |
1847,20 |
|||
|
II |
66,07-77,62 |
Fe |
Графит |
1,95 |
0,32 |
- |
-/100,10 |
|
|
61,66-69,18 |
АСР 80/63 |
10,34 |
0,23 |
- |
-/172,11 |
|
||
|
74,13-87,10 |
Cu |
АСР 80/63 |
10,39 |
0,16 |
- |
- |
|
|
|
66,07-85,11 |
АСР 80/63 |
5,48 |
0,26 |
- |
- |
|
||
|
79,43-89,13 |
Fe |
Графит |
1,00 |
0,17 |
- |
- |
|
|
|
81,28-87,10 |
3,00 |
0,10 |
- |
- |
|
|||
|
77,62-85,11 |
5,00 |
0,40 |
- |
- |
|
|||
|
75,86-87,10 |
10,00 |
0,27 |
- |
- |
|
|||
|
74,13-87,10 |
15,00 |
0,32 |
- |
- |
|
|||
|
74,13-85,11 |
20,00 |
0,11 |
- |
- |
|
|||
|
75,86-79,43 |
Fe |
____ |
____ |
0,10 |
- |
- |
|
|
|
63,10-70,79 |
Ni |
NbC |
2,00 |
0,28 |
- |
- |
|
|
|
2 |
5 |
6 |
7 |
8 |
9 |
|||
|
54,95-64,57 |
5,00 |
0,23 |
- |
- |
|
|||
|
54,95-63,10 |
10,00 |
0,20 |
- |
- |
|
|||
|
56,23-66,07 |
20,00 |
0,23 |
- |
- |
|
|||
|
57,54-67,61 |
ZrC |
2,00 |
0,32 |
- |
- |
|
||
|
53,70-67,61 |
5,00 |
0,27 |
- |
- |
|
|||
|
53,70-64,57 |
10,00 |
0,27 |
- |
- |
|
|||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
III |
87,10-93,32 |
Cu |
АСР 80/63 |
10,39 |
0,33 |
- |
-/64,86 |
|
|
85,11-100,00 |
АСР 80/63 |
5,48 |
0,78 |
- |
-/62,78 |
|
||
|
89,13-93,32 |
Fe |
Графит |
1,00 |
0,40 |
- |
-/1222,22 |
|
|
|
87,10-93,32 |
3,00 |
0,30 |
- |
-/1121,21 |
|
|||
|
85,11-93,32 |
5,00 |
0,13 |
- |
-/1043,96 |
|
|||
|
87,10-95,50 |
10,00 |
0,13 |
- |
-/970,00 |
|
|||
|
87,10-95,50 |
15,00 |
0,01 |
- |
-/884,96 |
|
|||
|
85,11-91,20 |
20,00 |
0,20 |
- |
- |
|
|||
|
79,43-89,13 |
Fe |
____ |
____ |
0,25 |
- |
-/1750,00 |
|
|
|
70,79-74,13 |
Ni |
NbC |
2,00 |
0,17 |
- |
-/2177,78 |
|
|
|
64,57-75,86 |
5,00 |
0,58 |
- |
-/3550,00 |
|
|||
|
63,10-72,44 |
10,00 |
0,50 |
- |
-/4147,10 |
|
|||
|
66,07-70,79 |
20,00 |
0,25 |
- |
-/4312,50 |
|
|||
|
67,61-75,86 |
ZrC |
2,00 |
0,25 |
- |
-/2521,70 |
|
||
|
67,61-72,44 |
5,00 |
0,60 |
- |
-/3351,40 |
|
|||
|
64,57-70,79 |
10,00 |
0,33 |
- |
-/3694,40 |
|
На I этапе деформации сыпучей среды, происходит перемещение частиц порошка в поры, причем с ростом давления прессования плотность прессовок возрастает за счет лучшей укладки частиц, и в меньшей мере, за счет роста их контактной поверхности. Этап II хаpaктеризуется дальнейшим ростом контактной поверхности за счет деформации объема частиц, непосредственно прилегающего к контактам, это - стадия перехода от сыпучей к пористой связной среде. В точках касания частиц порошков развивается смятие. На этапе III развивается пластическая деформация частиц металлической основы - процесс деформации охватывает значительную часть объема частиц. Неперерезаемые частицы наполнителя являются препятствием для перемещения дислокаций. Причем уплотнение всех изученных в данной работе порошков подчиняется общим закономерностям прессования [1-4]: на начальных стадиях интенсивность уплотнения имеет максимальные значения, на последних - минимальные. Для каждого порошка можно выделить несколько линейных участков (интервалы относительной плотности для разных стадий прессования приведены в табл. 1).При повышении давления прессования наблюдается переход к линейным участкам с меньшем угловым коэффициентом, что отражено в численных значениях константы n
Вид, размер и количество частиц наполнителя влияют на движение и торможение дислокаций. Так, для композиций железный порошок - графит при давлении прессования 600 МПа получаются следующие значения плотности ρ образцов при изменении количества графита Гр:
Гр, % ... 0 3 5 10 15 20
ρ, г/см2 ... 6,4 6,3 6,1 5,6 5,0 4,3
У композиций никель - карбид ниобия NbC имеют место следующие данные:
NbC, % ... 2 5 10
ρ, г/см2 ... 6,10 5,60 5,55
Как видно, введение в композицию частиц твердого наполнителя снижает плотность прессуемых образцов.
Литература:
- Андриевский Р.А. Порошковое метериаловедение.- М.: Металлургия, 1991. 154 с.
- Витязь П.А., Капцевич В.М., Косторнов А.Г. Формирование структуры и свойств пористых порошковых материалов - М: Металлургия. 1993. 240 с.
- Скороход В.В., Солонин Ю.М., Уварова И.В. Химические, диффузионные и реологические процессы в технологии порошковых материалов - Киев: Наук. думка. 1990. 248 с.
- Федорченко И.М. Порошковая металлургия. Материалы, технология,свойства, области применения: Справочник. - Киев: Наук. Думка. 1985. 624 с.

 Статья в формате PDF
123 KB...
19 11 2026 14:35:30
 Статья в формате PDF
121 KB...
18 11 2026 13:31:11

 Статья в формате PDF
116 KB...
16 11 2026 14:47:35
 Статья в формате PDF
391 KB...
15 11 2026 12:11:30
 Статья в формате PDF
119 KB...
14 11 2026 20:58:30
 Статья в формате PDF
149 KB...
13 11 2026 4:15:27
 Статья в формате PDF
98 KB...
12 11 2026 13:50:40
 Статья в формате PDF
109 KB...
11 11 2026 18:11:18
 В опытах на беспородных белых крысах с экспериментальной ишемией миокарда в динамике наблюдений отмечено снижение уровня АТФ и креатинфосфата в гомогенатах миокарда на фоне подавления активности сукцинатдегидрогеназы, лактатдегидрогеназы, аспартатаминотрaнcферазы. Достигнуты положительные метаболические эффекты при введении ишемизированным животным неотона – донатора макроэргических связей и оказывающего активирующий эффект на ферменты гликолиза и цикла трикарбоновых кислот в динамике патологии.
...
10 11 2026 8:33:26
 Статья в формате PDF
115 KB...
09 11 2026 23:37:17
 Статья в формате PDF
251 KB...
08 11 2026 10:35:54
 Статья в формате PDF
112 KB...
07 11 2026 18:35:15
 Статья в формате PDF
89 KB...
06 11 2026 7:28:55
 Статья в формате PDF
99 KB...
05 11 2026 5:51:35
 Статья в формате PDF
111 KB...
04 11 2026 18:33:45

 Статья в формате PDF
109 KB...
02 11 2026 4:11:55
 Статья в формате PDF
104 KB...
01 11 2026 17:48:28
Экспериментально показано, что получать электроэнергию из атмосферы можно, используя параметрические процессы, возникающие в атмосфере при электрической поляризации молекул воздуха. Вертикальный градиент электрического поля Земли при этом не играет роли, поэтому антенну можно располагать вблизи поверхности Земли, что существенно упрощает приёмник электроэнергии. ...
31 10 2026 8:37:51
 Статья в формате PDF
117 KB...
30 10 2026 18:44:27
 Статья в формате PDF
110 KB...
29 10 2026 8:25:54
 Статья в формате PDF
313 KB...
28 10 2026 13:26:54
 Статья в формате PDF
112 KB...
27 10 2026 16:28:28
 Статья в формате PDF
104 KB...
26 10 2026 16:25:30
 Статья в формате PDF
123 KB...
25 10 2026 1:13:25
Статья в формате PDF 127 KB...
24 10 2026 22:31:18
 Статья в формате PDF
101 KB...
23 10 2026 15:44:25
 Статья в формате PDF
262 KB...
22 10 2026 20:43:53
 Статья в формате PDF
111 KB...
21 10 2026 10:31:54
 В работе представлены результаты исследования влияния высокоинтенсивных физических факторов электрического поля коронного разряда (ЭПКР), создаваемого установкой «Экран», и некогерентных световых импульсов (НСИ), создаваемых установкой «Стимул» [1, 2], на семена овощных культур, с целью повышения урожайности.
По результатам исследования выявлено, что все использованные в эксперименте режимы высокоинтенсивного физического воздействия на семена овощных культур оказывают стимулирующий биологический эффект при оценке урожайности. Определено, что наиболее эффективными режимами ЭПКР для повышения урожайности овощных культур являются режимы с напряженностью электрического поля 3,5 кВ/см и 5 кВ/см. Выявлено, что наиболее эффективными режимами НСИ для повышения урожайности овощных культур является режим с запасенной суммарной электрической энергией импульсного источника энерго-питания 80 кДж. Показано, что при воздействии на посадочный материал картофеля НСИ с запасенной суммарной электрической энергией 40 кДж наблюдается стимулирование роста, развития, повышение всхожести и сокращение вегетационного периода картофеля. Кроме того, данное физическое воздействие вызывает повышение качества урожая картофеля, т.к. вес и количество крупных и средних клубней в опытной группе значительно больше, чем в контрольной.
...
20 10 2026 1:27:33
 Статья в формате PDF
71 KB...
19 10 2026 23:54:44
 Статья в формате PDF
110 KB...
18 10 2026 8:41:55
 Статья в формате PDF
115 KB...
17 10 2026 19:26:44
 Статья в формате PDF
327 KB...
16 10 2026 21:26:32
 Статья в формате PDF
231 KB...
15 10 2026 23:26:43
 Статья в формате PDF
167 KB...
13 10 2026 14:51:30
Статья в формате PDF 300 KB...
12 10 2026 23:26:53
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::
