ИННОВАЦИОННЫЙ ПОДХОД К СНИЖЕНИЮ ТЕПЛОВОЙ НАГРУЗКИ В ЗОНЕ РЕЗАНИЯ ПРИ ЧИСТОВОМ ТОЧЕНИИ

В технической литературе [1, 2, 3, 4] приводятся сведения о различной стойкости инструментов, имеющих различные значения углов при вершине. При этом утверждается, что чем меньше этот угол, тем легче прогревается вершина, что интенсифицирует ее износ. Однако в отечественных нормативах по режимам резания это учитывается только для инструментов из инструментальных и быстрорежущих сталей. Анализ зарубежных рекомендаций, в частности, по руководству CoroGuide шведской фирмы Sandvik Coromant показал, что для твердосплавных резцов с СМП величина при их вершине также не учитывается при назначении скорости резания.
Ниже приведены некоторые результаты экспериментальных исследований, посвященных изучению влияния угла при вершине твердосплавных СМП на их износостойкость при точении. На первом этапе были проведены эксперименты с применением плоской передней поверхностью на СМП правильной 3-х гранной формы 2008-0153 ТУ 48-19-307-80 (аналог по ИСО TPGN 160304) из твердого сплава Т5К10, взятых из одной партии изготовления. На отдельных СМП были заточены грани с углом при вершине . После установки СМП в резцовую державку с углом φ = 60° обеспечивались следующие геометрические параметры: γ = 0°, α = 11°, λ = 0°. За счет разворота резцедержателя выдерживали главный угол в плане j = 60°. Обработке подвергали заготовку из стали 38Х2МЮА (материал группы Р по ИСО) твердостью НВ180 с подачей S = 0,15 мм/об и глубиной резания t = 0,5 мм без применения СОТС. Во время обработки через каждые 15 секунд с помощью цифрового мультиметра проводили измерение термо-ЭДС, для чего заготовка и резец были изолированы от станка диэлектрическими прокладками. Результаты этих экспериментов представлены в таблице. Там же приведено среднее значение термо-ЭДС (Е) по результатам ее измерений на протяжении всего времени работы резца.
Результаты экспериментов
|
Марка сплава |
ε, ° |
V, м/мин |
τ, мин |
δ, мм |
Е, mV |
|
Т5К10 |
30 |
110 |
6,50 |
0,40 |
13,70 |
|
60 |
0,42 |
14,21 |
|||
|
С3210 |
30 |
187 |
4,00 |
0,19 |
11,70 |
|
60 |
0,08 |
10,20 |
Из нее видно, что, несмотря на существенное различие в углах при вершине ε, на них был достигнут пpaктически одинаковый износ задней поверхности δ. Это обусловлено тем, что вершине с меньшим углом ε, как это не парадоксально, соответствует меньшее значение термо-ЭДС Е (температуры резания). Специально проведенными экспериментами было установлено, что данное противоречие объясняется искусственным ограничением естественной длины контакта стружки с передней поверхностью, вызванным конфигурацией узкой вершины с углом ε = 30°. Это также хорошо видно из фотографий, приведенных на рисунке.
а б
Образование стружки на сравниваемых вершинах СМП: а - ε = 30°; б - 30°
Реально существующие СМП имеют стружкозавивающие элементы на передней поверхности. Поэтому на втором этапе исследований были проведены эксперименты с использованием СМП правильной 3-х гранной формы 2008-0422 (аналог TPMR 160304 по ИСО), имеющей стружкозавивающие канавки, из твердого сплава с покрытием марки МС3210 при тех же условиях, но с большей скоростью резания. Полученные результаты (см. таблицу) показывают, что в условиях данного эксперимента вершина с углом ε = 30° прогревается больше и, как следствие, больше изнашивается. Это объясняется тем, что стружкозавивающая канавка локализует естественную длину контакта стружки с передней поверхностью даже в пределах вершины с углом ε = 30°.
Таким образом, проведенные исследования позволили выявить особенности изнашивания СМП с различными углами при вершине и формами передней поверхности, которые необходимо учитывать при эксплуатации таких инструментов. Кроме того, установленные особенности изнашивания вершин СМП с углом ε = 30° открывают новые возможности в проектировании отечественных конструкций СМП для чистовой токарной обработки. Основная идея заключается в использовании эффекта уменьшения тепловой нагрузки при плоской передней поверхности путем ограничения естественной площади контакта стружки с резцом, обусловленного конфигурацией в плане вершины СМП. Данный эффект по данным исследований наблюдается при использовании СМП с углом при вершине ε = 30°. Минимальное стандартное значение этого угла у современных СМП составляет 35°, что реально позволяет использовать этот эффект на пpaктике. Однако основным недостатком плоской передней поверхности является неудовлетворительная форма стружки, препятствующая работе станка в автоматическом режиме. При этом, как показали эксперименты, применение стружкозавивающих канавок на передней поверхности при ε = 30...35° позволяет получить требуемую форму стружки, однако сводит на нет эффект уменьшения температуры резания. В связи с этим, в качестве стружкозавивающих элементов при плоской передней поверхности следует использовать хорошо известный уступ, который до настоящего времени с успехом применяется в конструкциях СМП для контурного точения типа KNUX.
Пpaктическую реализацию результатов выполненных исследований планируется осуществлять путем разработки новой конструкции СМП с последующей ее апробацией в производственных условиях.
Список литературы
- Бобров В.Ф. Основы теории резания металлов. - М.: Машиностроение, 1975. - 344 с.
- Справочник металлиста. В 5-ти томах / под ред. А.Н. Малова. - Т.4. - М.: Государственное научно-техническое изд-во машиностроительной литературы, 1959. - 778 с.
- Металлорежущий инструмент Sandvik Coromant. Основной каталог. - 2008. - http:// www.coromant.sandvik.com/ru.
- Металлорежущий инструмент KORLOY. Техническая информация. Основной каталог. - 2010. - http://www.korloy.com/.
 Статья в формате PDF
127 KB...
20 11 2026 3:32:39
 Статья в формате PDF
275 KB...
19 11 2026 21:49:50
 Статья в формате PDF
325 KB...
18 11 2026 4:13:51
 Статья в формате PDF
131 KB...
17 11 2026 15:39:54
 Статья в формате PDF
107 KB...
16 11 2026 2:36:41

 Статья в формате PDF
89 KB...
14 11 2026 13:24:43
Статья в формате PDF 136 KB...
13 11 2026 12:18:26
 Статья в формате PDF
139 KB...
11 11 2026 7:44:31
 Статья в формате PDF
243 KB...
10 11 2026 3:43:31

 Статья в формате PDF
90 KB...
08 11 2026 16:26:12
 Статья в формате PDF
210 KB...
07 11 2026 22:40:52
 Статья в формате PDF
130 KB...
06 11 2026 18:34:26
 Статья в формате PDF
103 KB...
05 11 2026 18:18:41
 В работе представлен анализ данных литературы и результатов собственных наблюдений авторов относительно молекулярно-клеточных механизмов структурной и функциональной дезорганизации клеток под влиянием гидроксильного радикала, супероксид анион-радикала и других активных форм кислорода в условиях патологии инфекционной и неинфекционной природы. Авторы приводят сведения относительно роли активации процессов липопероксидации в патогенезе ботулинической, газовогангренозной, синегнойной, холерной, чумной интоксикации. В работе указывается, что свободнорадикальная дезинтеграция биосистем возникает при ряде заболеваний, в частности, остром гематогенном остеомиелите, внутриутробном инфицировании плода, ожоговой болезни, гестозе, а также при развитии неоплазий различной локализации.
...
04 11 2026 4:23:48
 Статья в формате PDF
254 KB...
02 11 2026 13:13:50
 Статья в формате PDF
224 KB...
01 11 2026 13:38:34
 Статья в формате PDF
300 KB...
31 10 2026 5:56:10
 Статья в формате PDF
109 KB...
30 10 2026 14:56:55

 Статья в формате PDF
146 KB...
27 10 2026 0:37:44
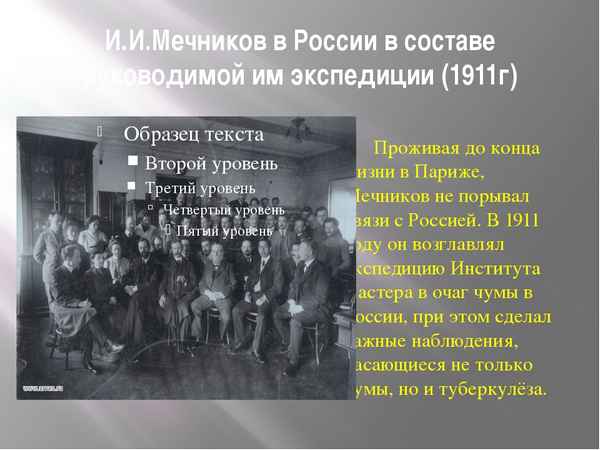 16 (29) мая 1911 года в Астpaxaнь приехали члeны международной экспедиции под руководством И.И. Мечникова. Экспедиция должна была помочь решить важные проблемы распространения чумы в нашем регионе и создания вакцины против туберкулеза. Детальный анализ публикаций 1911-1912 годов доказывает положительное влияние работы экспедиции И.И. Мечникова на результативность исследований чумы в Киргизских степях. Полевые исследования в Калмыцких степях позволили определить основные направления лабораторного поиска вакцины против туберкулеза.
...
26 10 2026 7:29:37
 Статья в формате PDF
111 KB...
25 10 2026 0:55:37
 Статья в формате PDF
111 KB...
24 10 2026 7:31:21
 Статья в формате PDF
321 KB...
23 10 2026 9:23:14
 Статья в формате PDF
196 KB...
22 10 2026 3:35:19
 Статья в формате PDF
126 KB...
21 10 2026 19:48:26
 Статья в формате PDF
147 KB...
20 10 2026 9:51:24
 Статья в формате PDF
104 KB...
19 10 2026 16:11:37
 Статья в формате PDF
245 KB...
18 10 2026 2:48:35
 Статья в формате PDF
96 KB...
17 10 2026 6:16:34
 Статья в формате PDF
99 KB...
16 10 2026 2:52:59
 Статья в формате PDF
144 KB...
15 10 2026 22:46:24
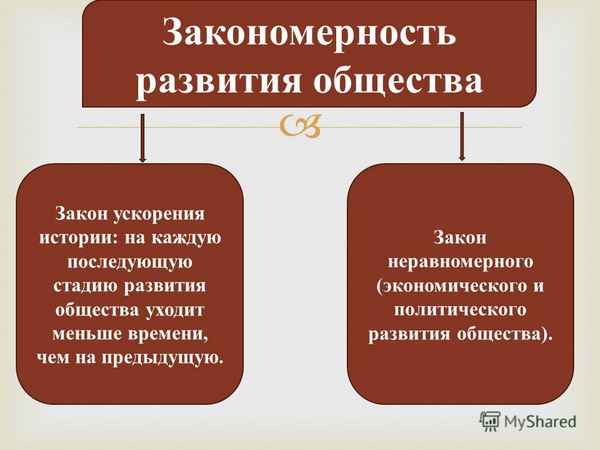 Данная статья представляет собой введение к программе поиска эмпирических закономерностей развития цивилизации. Первая закономерность получена по результатам научных оценок возраста Вселенной данным с момента зарождения науки до настоящего времени. Замысел программы и первая закономерность из этой программы появилась благодаря полученным физическим результатам. Современная физическая теория показывает, что предсказуема и поддаётся расчёту вся цепочка эволюции от образования Вселенной и Солнечной системы до эволюции планет земной группы. В данной статье в популярной форме излагаются основы физической теории, позволяющей описывать физические хаpaктеристики каждой из планет земной группы. Эволюция физических хаpaктеристик планет показывает условия возникновения и направление развития жизни на Земле. Если вся эта цепочка поддаётся расчёту, то можно допустить предсказуемость эволюции цивилизации и существование строгих социально-экономических законов.
...
14 10 2026 4:42:45
 Статья в формате PDF
105 KB...
13 10 2026 9:34:34
 Статья в формате PDF
236 KB...
12 10 2026 6:46:46
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::
