ОБЩАЯ СХЕМА ОПТИМИЗАЦИИ ПРОЦЕССА РАЗМОЛА ПОЛУФАБРИКАТОВ ПРИ ПРОИЗВОДСТВЕ ДВП
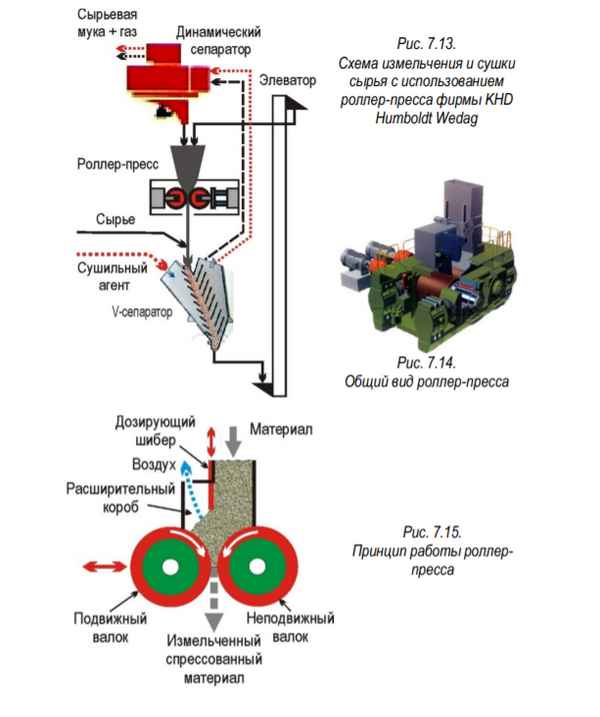
В Лесосибирском промышленном узле основным и пpaктически единственным крупным производством по переработке низкокачественной древесины и отходов лесопиления являются заводы по производству древесноволокнистых плит и, частности, перспективное деревообpaбатывающее предприятие ЗАО «Лесосибирский ЛДК-1».
Сырьем для завода ДВП являются отходы от основных производств: обрезки, торцы, горбыли, доски длиной менее 1,5 м, переpaбатываемые в технологическую щепу в лесоцехе, обрезки и стружка, получаемые при переработке черновых заготовок в мебельном цехе.
Разнообразие видов низкокачественного древесного сырья в производстве ДВП мокрым способом требует умелой и тщательной предварительной обработки полуфабриката на размольных установках первой и второй ступени размола.
Процесс размола полуфабрикатов в конечном счете определяет геометрические и прочностные показатели готовой плиты, производительность технологического потока и энергозатраты при производстве ДВП.
В отличие от общепринятого понятия измельчения различных материалов, процесс размола растительного сырья в виде древесного полуфабриката носит более сложный физико-химический хаpaктер.
Главной целью этого процесса является подготовка поверхности волокон к образованию межволоконных сил связи, приданию волокнам способности связываться между собой в полотно, обладающие необходимыми геометрическими и прочностными свойствами.
Учитывая важность процесса размола полуфабрикатов в общей технологической схеме производства ДВП и одновременно преимущественность энергозатрат на этот процесс (65-95 %), ставится задача найти оптимальные параметры процесса размола с целью получения древесноволокнистой плиты необходимого качества без снижения заданной производительности технологического потока с учетом значительного сокращения энергозатрат.
Для решения поставленной задачи необходимо было изучить влияние основных конструктивных, технологических и энергосиловых параметров действующих на производстве размалывающих машин на:
- качество помола древесной щепы и древесноволокнистой массы;
- физико-механические хаpaктеристики готовой плиты и ее геометрические параметры;
- удельный расход электроэнергии, затраченной на размол, как составную часть общих энергозатрат при производстве ДВП.
Все это позволит наряду с решением задач, поставленных ранее, осмысленно и целенаправленно регулировать процесс размола древесной массы при производстве ДВП, а также обеспечить прогнозирование основных показателей размольного оборудования с учетом заданных хаpaктеристик древесноволокнистой плиты.
Для решения поставленной задачи разработана общая схема оптимизации процесса размола полуфабрикатов при производстве ДВП. В соответствии с теорией математической статистики проведена статистическая обработка наблюдений - рассчитаны статистические показатели входных и выходных параметров, определены наиболее значимые параметры, влияющие на исследуемый процесс. В качестве основного метода получения математического описания процесса размола древесноволокнистой массы при производстве ДВП и решения задач оптимизации условий функционирования этого процесса был принят активный многофакторный эксперимент.
Программа экспериментальных исследований включала в себя нахождение функциональных зависимостей градуса помола (ДС) и энергозатрат (Е) от конструктивных параметров как дефибратора, так и рафинатора
ДС = f (L/h, σ, n, c), E = f (L/h, σ, n, c), а также прочностных хаpaктеристик готовой плиты от градуса помола (ДС) и конструктивных параметров размольных установок (дефибратора и рафинатора):
Pr, Pl, S, Tl = f (ДС), Pr, Pl, S, Tl = f (L/h, σ, n, c),
где Pr - прочность плиты, Н/м2;
Pl - плотность плиты, Н/м3;
S - водопоглощение плиты, %;
Tl - толщина плиты, м;
ДС - градус помола, (дефебратор-секунда);
Е - удельный расход электроэнергии, кВт*ч;
L/h - отношение высоты ячейки к толщине ножа, м/м;
σ - зазор между разламывающими поверхностями, м;
n - частота вращения нижнего шнека (разгрузочного), 1/сек;
с - концентрация размалываемой массы, %.
Математические модели для всех зависимостей однофакторых экспериментов представлены в виде:
,
где h - шаг варьирования фактора X;
В11, В1, В0 - коэффициенты.
Для эксперимента с тремя варьируемыми факторами, модель второго порядка примет вид
,
где Во - свободный члeн;
В1, В2, В3 - линейные коэффициенты;
В11, В22, В33 - квадратичные коэффициенты;
В12, В13, В23 - коэффициенты при парных взаимодействиях.
Решая математические модели первого и второго порядка с учетом набора фактических экспериментальных данных получены уравнения регрессии. Используя эти уравнения, получены необходимые графические зависимости, объясняющие влияние тех или иных физических зависимостей между собой.
Определено, что:
- Степень помола массы на дефибраторе зависит от величины износа рабочей поверхности гарнитуры (L/h) и частоты вращения нижнего шнека (n). С ростом величины износа рабочих поверхностей гарнитуры степень помола снижается по зависимости близкой к линейной. С увеличением частоты вращения нижнего шнека до n = 14,5 об/мин наблюдается прирост градуса помола, с дальнейшим увеличением частоты вращения шнека величина градуса помола начинает снижаться.
- С ростом величины градуса помола древесной массы на дефибраторе, показатели прочности готовой плиты возрастают. В то же время величина износа рабочих сегментов дефибратора (L/h) отрицательно сказывается на прочностных показателях плиты.
- Влияние величины износа рабочих поверхностей гарнитуры рафинатора на прирост степени помола имеет закономерность общую к дефибратору.
- С увеличением степени помола древесной массы после рафинатора величины прочности и плотности плиты возрастают, водопоглощение ее уменьшается, т.е. качественные показатели плиты в целом улучшаются.
- Увеличение значений концентрации массы перед рафинатором влечет за собой рост показателя прочности плиты до определенных значений, а затем наблюдается их снижение.
Использование полученных уравнений регрессии позволяет решать следующие задачи:
- Возможность прогнозирования физико-механических свойств древесноволокнистых плит по известным значениям степени помола волокнистой массы, а также с учетом основных величин конструктивных и технологических параметров размалывающих машин.
- При определенных значениях конструктивных, технологических и энергосиловых параметров размалывающих машин возможность обеспечить оптимальную степень помола массы и соответственно улучшить прочностные показатели плиты с одновременным снижением энергозатрат.
- В определенных технологических ситуациях осознано не повышать градус помола, получать определенные качественные показатели готовой плиты при сравнительно невысокой величине помола, варьируя при этом технологическими и конструктивными параметрами установок. В результате этого уменьшается износ гарнитуры размольного оборудования, снижается расход электроэнергии, и как следствие снижается себестоимость продукции.
 Статья в формате PDF
110 KB...
18 10 2026 23:34:34
 Проведен анализ влияния несанкционированных свалок на почву в городе Астpaxaнь. Для анализа использовались физико-химические, микробиологические исследования и фитотестирование. В результате было определено количество в почве свинца, кадмия, меди, никеля, мышьяка, ртути в валовой форме, содержание бактерий группы кишечной палочки, энтерококков, патогенных бактерий, яиц гельминтов. Результаты фитотестирования определялись по всхожести и длине корня кресс-салата в почвенной вытяжке. Проанализированы полученные результаты и установлено влияние несанкционированных свалок на экосистему городской среды.
...
17 10 2026 4:26:10
 Статья в формате PDF
174 KB...
16 10 2026 22:58:28
 Статья в формате PDF
98 KB...
15 10 2026 17:50:22
 Статья в формате PDF
229 KB...
14 10 2026 23:37:48
 Статья в формате PDF
96 KB...
13 10 2026 20:17:10
 Статья в формате PDF
114 KB...
12 10 2026 5:14:51
 Статья в формате PDF
203 KB...
11 10 2026 17:38:58
 Статья в формате PDF
106 KB...
10 10 2026 8:59:39
 Статья в формате PDF
113 KB...
09 10 2026 14:25:23
 Статья в формате PDF
103 KB...
07 10 2026 14:43:13
 В статье изложены результаты комплексного исследования профессионального соответствия студентов старших курсов медицинского вуза выбранной врачебной специальности, проведенного с использованием социологических, клинико-физиологических и психодиагностических методов.
...
05 10 2026 1:44:25
 Статья в формате PDF
262 KB...
04 10 2026 10:17:19
 Статья в формате PDF
262 KB...
03 10 2026 16:14:35

 Статья в формате PDF
97 KB...
01 10 2026 3:10:51
 Статья в формате PDF
261 KB...
30 09 2026 16:48:48
 Статья в формате PDF
269 KB...
28 09 2026 6:53:30
 Статья в формате PDF
279 KB...
27 09 2026 11:31:44
 Статья в формате PDF
206 KB...
26 09 2026 13:11:19
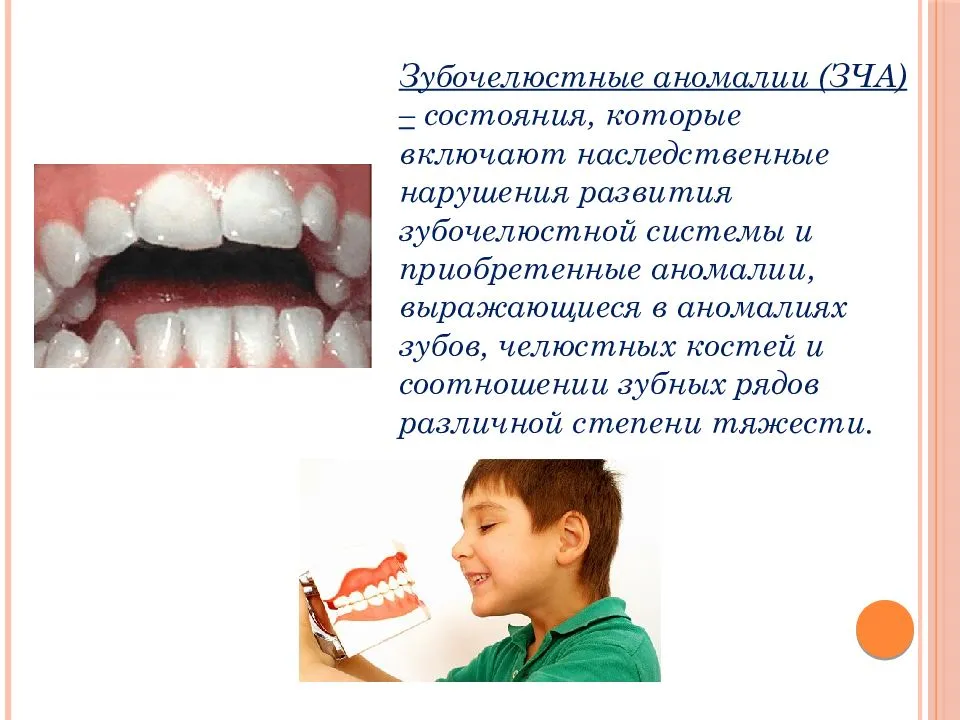 Исследование позволило выявить несбалансированность иммунной системы на протяжении всего периода активного аппаратурного лечения. Это чётко прослеживается через один и через пять месяцев после фиксации аппарата, а так же в конечном периоде аппаратурного лечения (т.е. через пятнадцать месяцев после фиксации брекетов). Полученные результаты исследования позволяют рекомендовать выделение этих периодов как «критических», требующих проведения иммунокоррегирующей терапии и назначение средств профилактики кариеса зубов.
...
25 09 2026 11:46:55
 Статья в формате PDF
297 KB...
24 09 2026 7:13:55
 Статья в формате PDF
141 KB...
23 09 2026 17:55:53
 Статья в формате PDF
116 KB...
22 09 2026 14:39:56
 Статья в формате PDF
118 KB...
21 09 2026 19:33:53
 В статье отражен анализ работы котельного агрегата ТП-13/В, работающего на смеси природного и доменного газов, выявлены основные недостатки его работы. Также предложены мероприятия, позволяющие повысить эффективность котельного агрегата и решить некоторые проблемы, связанные с его работой. Рассмотрена целесообразность внесения предложенных изменений.
...
20 09 2026 18:26:25
 Процессы разрушения твердой среды рассматриваются в связи с формированием и действием сейсмического излучения. Основой анализа является представление о сейсмическом излучении как о передаче в твердой среде механического импульса.
...
19 09 2026 8:59:11
 Статья в формате PDF
784 KB...
18 09 2026 12:47:15
 Статья в формате PDF
130 KB...
17 09 2026 17:49:43
 Статья в формате PDF
113 KB...
16 09 2026 21:19:57
 Статья в формате PDF
729 KB...
15 09 2026 23:49:47
 Статья в формате PDF
115 KB...
14 09 2026 8:57:40
 Статья в формате PDF
108 KB...
13 09 2026 12:30:21
 Статья в формате PDF
105 KB...
12 09 2026 12:18:25
 Статья в формате PDF
307 KB...
11 09 2026 9:42:52
 Статья в формате PDF
291 KB...
09 09 2026 21:51:24
Еще:
Поддержать себя -1 :: Поддержать себя -2 :: Поддержать себя -3 :: Поддержать себя -4 :: Поддержать себя -5 :: Поддержать себя -6 :: Поддержать себя -7 :: Поддержать себя -8 :: Поддержать себя -9 :: Поддержать себя -10 :: Поддержать себя -11 :: Поддержать себя -12 :: Поддержать себя -13 :: Поддержать себя -14 :: Поддержать себя -15 :: Поддержать себя -16 :: Поддержать себя -17 :: Поддержать себя -18 :: Поддержать себя -19 :: Поддержать себя -20 :: Поддержать себя -21 :: Поддержать себя -22 :: Поддержать себя -23 :: Поддержать себя -24 :: Поддержать себя -25 :: Поддержать себя -26 :: Поддержать себя -27 :: Поддержать себя -28 :: Поддержать себя -29 :: Поддержать себя -30 :: Поддержать себя -31 :: Поддержать себя -32 :: Поддержать себя -33 :: Поддержать себя -34 :: Поддержать себя -35 :: Поддержать себя -36 :: Поддержать себя -37 :: Поддержать себя -38 ::